
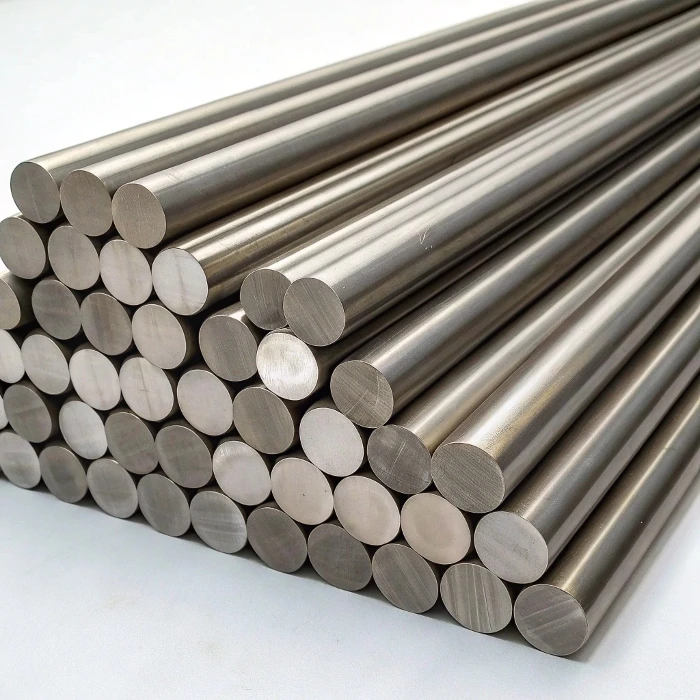
Круг калиброванный
Круг калиброванный представляет собой монолитный стальной стержень сплошного круглого поперечного сечения, отличающийся эталонной точностью геометрических размеров совместно с безупречным качеством поверхности. Данный вид сортового металлопроката выступает незаменимым сырьевым компонентом для точного машиностроения, приборостроения, авиационной индустрии, производства метизов, автомобильных компонентов региона Красноярске. Высокая точность калиброванного профиля позволяет исключить стадию предварительной черновой обточки штанг, направляя прутки напрямую в зажимные цанги высокоскоростных токарных станков-автоматов, линий ЧПУ.
Точный расчет массы партии прецизионного проката является ключевым этапом производственного планирования, складской логистики. Коммерческий оборот, отгрузка, приемка на складах осуществляются строго на основании фактического веса металлопродукции. Конструкторские чертежи, спецификации деталей содержат исключительно линейный метраж. Знание точных теоретических весовых параметров одного метра предотвращает ошибки при комплектации партий, позволяет оптимизировать загрузку грузового транспорта, обеспечивает корректный расчет себестоимости готовых металлоизделий.
Калькулятор массы калиброванного круга
Точный теоретический вес: 15.80 кг
Теоретическая база математических вычислений массы
Инженерные расчеты веса цельного стального стержня базируются на определении объема цилиндра, умноженного на плотность конкретного класса стального сплава.
Математическая формула вычисления массы 1 погонного метра (m):
m = 3,14159 х (D² / 4) х p / 1000
Где D — номинальный наружный диаметр готового проката (миллиметры), а p отражает базисный показатель плотности стали. При работе с углеродистыми, низколегированными конструкционными марками задействуется стандартная константа 7850 кг/м³. Если проект требует применения нержавеющих, инструментальных, быстрорежущих сталей, инженеры обязаны скорректировать переменную p (в диапазоне от 7700 до 8100 кг/м³).
Для оперативного контроля весапрутков непосредственно на металлобазах, заготовительных участках применяется упрощенный эмпирический алгоритм: квадрат диаметра (в миллиметрах) умножается на постоянный коэффициент 0,006165. Данный метод позволяет мгновенно вычислить массу погонного метра с минимальной погрешностью.
Технологический процесс промышленного производства
Выпуск калиброванного круга регламентируется межгосударственным стандартом ГОСТ 7417-75. Главным технологическим методом получения прецизионных стержней выступает холодное волочение (холодная протяжка), реже — теплая прокатка подката.
Исходным сырьем для производственной линии служит круглый горячекатаный прокат (ГОСТ 2590-2006). Процесс превращения черновой штанги в кругсостоит из нескольких последовательных технологических этапов:
-
Удаление окалины (травление): горячекатаный подкат погружается в ванны с подогретым раствором серной либо соляной кислоты. Химический реагент полностью растворяет жесткий поверхностный слой оксидов железа. Последующая промывка, нейтрализация щелочью, пассивация полностью очищают поверхность металла.
-
Нанесение технологической смазки (известкование, фосфатирование): поверхность штанг покрывается специальным составом ради снижения коэффициента трения при прохождении сквозь матрицу.
-
Холодное волочение: подготовленный стержень при комнатной температуре мощными гидравлическими либо цепными волочильными станами принудительно протягивается сквозь сужающееся отверстие твердосплавной матрицы (фильеры). Диаметр рабочего очка фильеры строго соответствует требуемому размеру прутка с учетом упругой деформации стали. В процессе волочения происходит обжатие металла, вытягивание структуры кристаллической решетки.
-
Термический отжиг (опционально): интенсивная холодная деформация вызывает эффект наклепа (напряжения структуры), увеличивающий твердость, но резко снижающий пластичность стали. Ради снятия внутренних механических напряжений, возвращения металлу податливости резанием, круги подвергаются рекристаллизационному отжигу внутри проходных печей с защитной атмосферой.
-
Правка, калибровка: прутки проходят через роликовые правильные машины, устраняющие продольный прогиб. Финальная стадия включает полировку, шлифовку на бесцентрово-шлифовальных станках, позволяющих получить высший класс отделки поверхности (серебрянка по ГОСТ 14955-77).
Геометрические параметры, допуски, качество поверхности
Стандарт ГОСТ 7417-75 строго лимитирует предельные отклонения размеров калиброванного круга. Сортамент включает диаметры от 3 до 100 мм включительно. Калиброванный прокат диаметром менее 5 мм поставляется исключительно смотанным в мотки (бунты). Изделия диаметром свыше 5 мм отгружаются в виде прямых штанг.
Главное достоинство калиброванного круга — соответствие строгим квалитетам точности (обычно h9, h10, h11, h12). Поля допусков смещены исключительно в минусовую сторону, что гарантирует идеальное прохождение прутка сквозь зажимные механизмы станков-автоматов.
Таблица 1. Предельные отклонения диаметра калиброванного круга по квалитету h11
| Номинальный диаметр D, мм | Минусовой допуск, мм | Максимально допустимая овальность, мм |
| от 3 до 6 | -0,075 | 0,037 |
| от 6 до 10 | -0,090 | 0,045 |
| от 10 до 18 | -0,110 | 0,055 |
| от 18 до 30 | -0,130 | 0,065 |
| от 30 до 50 | -0,160 | 0,080 |
| от 50 до 80 | -0,190 | 0,095 |
| от 80 до 100 | -0,220 | 0,110 |
Продольная кривизна калиброванных штанг жестко ограничена. На одном погонном метре длины прогиб не должен превышать 0,5 мм — для проката общего назначения, а также 0,2 мм — для высокоточных прутков приборостроительного класса качества. Полностью исключаются такие поверхностные дефекты, как трещины напряжения, закаты, раковины, остатки окалины. Допускаются лишь единичные микроскопические следы протяжки, глубина которых не превышает половины поля допуска.
Марки стали
Химический состав выплавляемого металла определяет конечные физико-механические параметры калиброванного круга, его способность выдерживать динамические нагрузки, поддаваться финишной термической обработке.
Таблица 2. Спецификация марок сталей калиброванного круглого проката
| Группа стальных сплавов | Марки стали по ГОСТ | Специфика структуры, физические свойства | Прикладное назначение готовых деталей |
| Углеродистые обыкновенного качества | Ст3сп, Ст3пс | Обладают высокой пластичностью, идеальной свариваемостью. Не требуют предварительного подогрева при сварке. | Направляющие конструкции, заземлители, легкие крепежные шпильки, оси. |
| Конструкционные качественные углеродистые | Сталь 10, Сталь 20, Сталь 35, Сталь 45 | Контролируемый углеродистый состав. Марки 10-20 пластичны, поддаются цементации. Марки 35-45 прочны после объемной закалки. | Детали механизмов: ходовые винты, шпиндели, поршневые пальцы, соединительные втулки. |
| Конструкционные низколегированные | 09Г2С | Марганцовистый сплав. Высокий порог хладостойкости (работа элементов под нагрузкой до -70 °C). | Ответственный точеный крепеж для северной строительной техники, магистралей. |
| Автоматные (повышенной обрабатываемости) | А12, АС14, А30, АС40 | Легированы серой, фосфором, добавками свинца. Обеспечивают мгновенное откалывание мелкой стружки. | Массовое скоростное точение болтов, гаек, штуцеров, шпилек на станках-автоматах. |
| Конструкционные легированные | 40Х, 20Х, 30ХГСА, 40ХН | Хромистые сплавы. Высокий показатель прокаливаемости, превосходное сопротивление усталости. | Высоконагруженные кинематические узлы: шлицевые валы, шестерни, редукторы. |
| Рессорно-пружинные | 65Г, 60С2А | Повышенный предел упругости, стойкость к потере свойств при многократных циклах сжатия-растяжения. | Выпуск витых пружин малого диаметра, торсионных валов, упругих элементов приборов. |
| Инструментальные углеродистые и легированные | У8А, У10А, 9ХС, ХВГ | Обладают твердостью свыше 62 HRC после закалки. Устойчивы к истиранию режущей кромки. | Прецизионный инструмент: метчики, плашки, развертки, калибры, пробойники. |
| Коррозионностойкие (нержавеющие) | 12Х18Н10Т, 08Х18Н10, 20Х13, 40Х13 | Хромоникелевые аустенитные или мартенситные сплавы. Полная химическая инертность. | Детали насосов химических производств, хирургический инструмент, пищевые валы. |
Таблица теоретического веса сортамента
В инженерных расчетах, при планировании складских площадей, оценке грузоподъемности стеллажей задействуется таблица масс, рассчитанная при номинальных размерах на базе плотности 7850 кг/м³.
Таблица 3. Масса погонного метра калиброванного круга (ГОСТ 7417-75)
| Номинальный диаметр D, мм | Площадь поперечного сечения, мм² | Теоретический вес 1 п.м., кг | Метров в одной тонне металлопроката, м |
| 4 | 12,57 | 0,099 | 10101,01 |
| 5 | 19,63 | 0,154 | 6493,51 |
| 6 | 28,27 | 0,222 | 4504,50 |
| 8 | 50,27 | 0,395 | 2531,65 |
| 10 | 78,54 | 0,617 | 1620,75 |
| 12 | 113,10 | 0,888 | 1126,13 |
| 14 | 153,94 | 1,210 | 826,45 |
| 16 | 201,06 | 1,580 | 632,91 |
| 18 | 254,47 | 2,000 | 500,00 |
| 20 | 314,16 | 2,470 | 404,86 |
| 22 | 380,13 | 2,980 | 335,57 |
| 25 | 490,87 | 3,850 | 259,74 |
| 28 | 615,75 | 4,830 | 207,04 |
| 30 | 706,86 | 5,550 | 180,18 |
| 32 | 804,25 | 6,310 | 158,48 |
| 35 | 962,11 | 7,550 | 132,45 |
| 40 | 1256,64 | 9,870 | 101,32 |
| 45 | 1590,43 | 12,480 | 80,13 |
| 50 | 1963,50 | 15,410 | 64,89 |
| 60 | 2827,43 | 22,200 | 45,05 |
| 70 | 3848,45 | 30,210 | 33,10 |
| 80 | 5026,55 | 39,460 | 25,34 |
| 90 | 6361,73 | 49,940 | 20,02 |
| 100 | 7853,98 | 61,650 | 16,22 |
Поскольку калиброванный прокат обладает высочайшей точностью выполнения диаметра, его реальный физический вес совпадает со справочными теоретическими табличными данными практически на 100%. Расхождение составляет сотые доли процента, в отличие от горячекатаного аналога.
Правила складского хранения, консервация
Прецизионный калиброванный прокат требует соблюдения жестких условий складского хранения. Высокое качество отделки поверхности делает прутки уязвимыми перед воздействием влаги. Хранение допускается исключительно внутри сухих, отапливаемых, вентилируемых складских комплексов закрытого типа. Прямой контакт сортового проката с атмосферными осадками категорически запрещен.
Штанги поставляются пачками весом до 3 тонн, увязанными стальной лентой. Длина хлыстов варьируется от 1,5 до 6,5 метров. С целью защиты от мгновенного образования воздушной коррозии, заводы-изготовители покрывают каждую партию слоем консервационной технологической смазки (масла). Перед запуском прутков в производство на токарные станки, данная смазка удаляется методом ультразвуковой очистки либо промывки органическими растворителями. Штанги укладываются на стеллажи, оснащенные деревянными либо полимерными ложементами, полностью исключающими появление царапин, забоин, вмятин при ведении погрузочно-разгрузочных работ.
FAQ
В чем заключается коренное различие между калиброванным кругом совместно со шлифованным кругом «серебрянка»?
Калиброванный круг получается непосредственно методом холодного волочения сквозь фильеру. Он имеет точные размеры, ровную геометрию, но на поверхности допускаются еле заметные технологические следы протяжки. Шлифованный круг «серебрянка» (ГОСТ 14955-77) проходит дополнительную многократную стадию абразивного шлифования, финишной полировки на бесцентрово-шлифовальных станках. Подобная обработка полностью ликвидирует поверхностный обезуглероженный слой, гарантируя зеркальный блеск прутка, абсолютное отсутствие шероховатостей, максимальный класс точности геометрии.
Что означает эффект «наклепа» калиброванной стали, как он влияет на обработку?
Наклёп — это изменение физико-механических свойств стали, вызванное пластической деформацией кристаллической решетки при холодном волочении без нагрева. В результате наклепа поверхностный слой калиброванного круга получает повышенную твердость, возрастает предел текучести, однако критически снижается пластичность металла, возрастает хрупкость. В ряде задач наклепанная сталь выгодна, так как деталь становится прочнее. Если же требуется последующая сложная глубокая токарная фрезеровка, наклеп усложняет резание, приводя к быстрому износу резцов станка. В таких ситуациях закупается калиброванный круг, прошедший термическую процедуру термического отпуска (отжига), снимающую наклеп.
Какие дефекты являются недопустимым браком при приемке калиброванного проката?
Согласно требованиям ГОСТ 7417-75, на поверхности прутков категорически не допускается наличие следующих дефектов: трещин волочения, раковин, закатов, остатков черной печной окалины подката, глубоких продольных царапин, выводящих диаметр за рамки регламентированного квалитета точности. Сквозная продольная кривизна прутка, превышающая нормативные 0,5 мм на метр длины, также признается неустранимым браком, так как приведет к сильному биению прутка при вращении внутри шпинделя токарного станка-автомата.