
Квадрат кованый
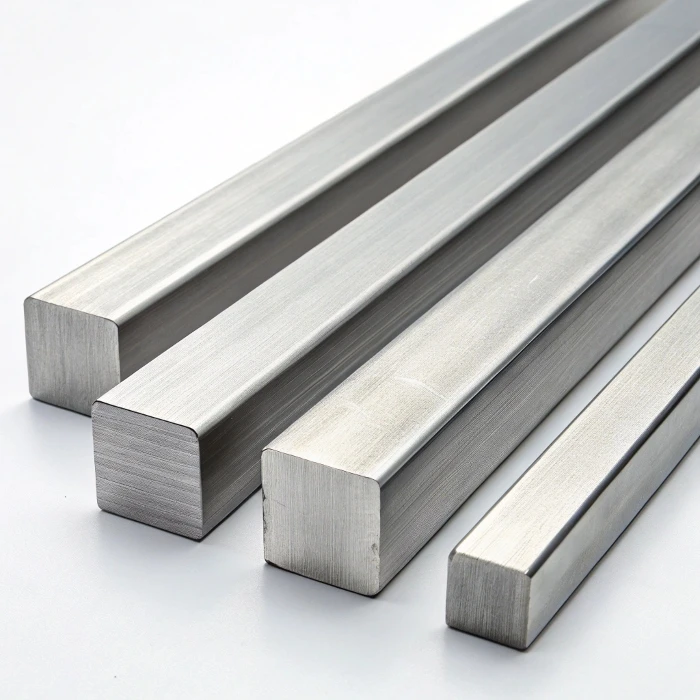
Квадрат кованый — массивный сортовой профиль квадратного сечения, полученный свободной ковкой либо прессовой деформацией нагретой стальной заготовки. В торговой практике это чернина: чёрный стальной полуфабрикат без декоративного слоя, без цинкового покрытия, с технологической окалиной, следами нагрева, правки, резки. Такой материал покупают не ради внешнего вида, а ради запаса металла, прочности, проработанной структуры, возможности получить тяжёлую деталь после мехобработки.
Кованый квадрат отличается от горячекатаного профиля способом получения. Горячекатаный сортамент проходит калибры прокатного стана, кованый квадратформируется ударами молота либо усилием пресса. За счёт многократной деформации металл уплотняется, вытягивается волокно, снижается рыхлость, лучше раскрываются внутренние дефекты перед контролем. Поэтому квадрат кованый берут для тяжёлой оснастки, крупных опор, штамповых плит, силовых вставок, деталей машин, где цена отказа выше стоимости продукции.
Нормативная база
Для сортамента кованой квадратной стали применяют ГОСТ 1133-71. Стандарт распространяется на кованую сталь круглого, квадратного сечения от 40 до 200 мм включительно.
Для общих технических требований к поковкам применяют ГОСТ 8479-70. Документ относится к поковкам общего назначения диаметром либо толщиной до 800 мм из конструкционной углеродистой, низколегированной, легированной стали, изготовляемым ковкой либо горячей штамповкой.
Для припусков, допусков, кузнечных напусков при ковке на молотах применяют ГОСТ 7829-70. Стандарт задаёт подход к припускам, предельным отклонениям, включая случаи изготовления из прокатной стали, ободранного слитка, неободранного слитка.
Дополнительно в заказах встречаются ГОСТ 1050-2013 для нелегированных качественных конструкционных сталей, ГОСТ 4543-2016 для конструкционной легированной стали, ГОСТ 19281-2014 для проката повышенной прочности.
Технические характеристики
Главный размер — сторона квадрата a, мм. По ней определяют массу метра, запас под мехобработку, допустимую глубину фрезеровки, площадь опорной зоны, условия термообработки. В отличие от точного калиброванного профиля, квадрат кованый чаще берётся с припуском: после ковки квадрат стальной обтачивают, фрезеруют, шлифуют, выводят плоскости под чертёж.
В заявке обычно фиксируют:
- сторона a;
- длина L;
- марка стали;
- стандарт поставки;
- группа поковки по техусловиям;
- припуск под обработку;
- требование к ультразвуковому контролю;
- состояние поставки после ковки;
- термообработка;
- требования к поверхности.
Масса 1 метра рассчитывается через плотность стали ρ≈7850 кг/м³:
m₁ = a² × 10⁻⁶ × ρ
| Сторона a, мм | Масса 1 м, кг | Типовая роль |
|---|---|---|
| 40 | ≈12,56 | силовые вставки, упоры, небольшая оснастка |
| 60 | ≈28,26 | заготовки под фрезеровку, направляющие |
| 80 | ≈50,24 | тяжёлые элементы машин, опорные детали |
| 100 | ≈78,50 | крупные заготовки, прессовая оснастка |
| 150 | ≈176,63 | штамповые блоки, массивные опоры |
| 200 | ≈314,00 | крупный кузнечный полуфабрикат под мехобработку |
Теоретическая масса нужна для логистики, строповки, расчёта стоимости резки, выбора оборудования. Фактическая масса зависит от допусков, припуска, масштаба квадрата.
Марки стали
Квадрат кованый выпускают из углеродистых, качественных конструкционных, низколегированных, легированных, инструментальных сталей. Марка задаёт механику, свариваемость, прокаливаемость, ударную вязкость, ресурс при температуре.
Для простых силовых продуктовприменяют сталиСт3, 20, 35, 45. Ст20 легче сваривается, пластичнее, подходит под детали с умеренной нагрузкой. Ст45 после закалки с отпуском даёт более высокий предел прочности, твёрдость, ресурс в опорах, упорах, валах, вставках.
Для ответственных деталей применяют 40Х, 20Х, 30ХГСА, 38ХН3МА, 40ХН2МА. Такие стали лучше прокаливаются, выдерживают удар, кручение, локальное смятие. Для сварных либо морозостойких конструкций возможны низколегированные марки типа 09Г2С. Для горячей оснастки, штампов, режущего инструмента используют инструментальные марки по отдельному ТЗ.
Химический состав стали
Углерод повышает твёрдость, прочность, но снижает пластичность. Марганец повышает прочность, помогает раскислению. Кремний повышает упругость, влияет на сопротивление отпуску. Хром улучшает прокаливаемость, износостойкость, стойкость к нагреву. Никель повышает вязкость, особенно при низкой температуре. Молибден снижает риск отпускной хрупкости, помогает при работе под нагревом. Ванадий измельчает зерно, стабилизирует структуру. Сера, фосфор ограничиваются, так как они ухудшают пластичность, ударную вязкость, качество обработки.
Для кованых заготовок состав важен сильнее, чем для рядовой чернины малых размеров. Большое сечение требует прокаливаемости, равномерного прогрева, контролируемого охлаждения. Сталь, удачная для малого квадрата, может не дать нужной структуры в сечении 150–200 мм.
Производство квадратов
Процесс начинается с выбора исходной заготовки: слиток, блюм, непрерывнолитая заготовка, прокатный полуфабрикат. Перед ковкой металл нагревают в печи. Для большинства конструкционных сталей стартовая температура ковки лежит примерно в зоне 1150–1250 °C. Завершать деформацию стараются до ухода металла ниже безопасного интервала, часто около 850–900 °C. Недогрев повышает риск трещин. Перегрев даёт крупное зерно, сильную окалину, потерю качества поверхности.
Затем заготовку деформируют на молоте либо прессе. Молот даёт ударное воздействие, хорошо подходит для свободной ковки. Пресс создаёт более плавное усилие, глубже продавливает крупное сечение, лучше подходит для массивных заготовок. Кузнец либо оператор задаёт осадку, протяжку, обжатие граней, повороты заготовки, выравнивание сечения. После формирования квадрата выполняют обрубку концов, охлаждение, правку, зачистку.
Ключевые процессы:
- осадка для разрушения литой структуры;
- протяжка для вытяжки волокна;
- обжатие граней для получения квадратного сечения;
- правка после охлаждения;
- термообработка для снятия напряжений;
- контроль внутренних дефектов.
Термообработка квадрата
После ковки квадрат часто проходит нормализацию, отжиг, закалку с отпуском либо высокий отпуск. Нормализация углеродистых сталей обычно выполняется примерно при 850–930 °C с охлаждением на воздухе. Она измельчает зерно, выравнивает структуру, улучшает обрабатываемость.
Отжиг применяют, когда нужно снизить твёрдость перед мехобработкой. Для многих конструкционных сталей используют диапазон 680–750 °C, далее медленное охлаждение. Закалка стали 45 часто проводится около 820–860 °C, для 40Х — около 830–860 °C, затем следует отпуск. Низкий отпуск 150–250 °C повышает твёрдость при сохранении прочности. Высокий отпуск 500–650 °C даёт лучшую вязкость, снижает внутренние напряжения.
Для крупного квадрата термообработка сложнее, чем для малого прутка. Сердцевина прогревается медленнее, охлаждается медленнее. Если режим выбран неверно, поверхность может иметь одну структуру, центр — другую. Поэтому для тяжёлых изделий задают выдержку по сечению, контролируемое охлаждение, иногда печной отпуск.
Свойства готового профиля
Кованый квадрат ценят за плотную структуру, запас металла под обработку, высокую несущую способность, лучшую пригодность к тяжёлой мехобработке. После ковки материал может иметь направленное волокно. При грамотной ориентации волокна деталь лучше переносит удар, изгиб, циклическую нагрузку.
Чернина после ковки имеет окалину, неровную поверхность, следы бойков либо прессового инструмента. Это нормальное состояние полуфабриката. Если требуется точная геометрия, поверхность снимают механически. Если требуется покрытие, сначала удаляют окалину, масло, рыхлые участки.
Свойства зависят от марки. Кованый квадрат из Ст45 после улучшения работает как прочная конструкционная заготовка. Квадрат из 40Х после закалки с высоким отпуском применяют для нагруженных деталей. Заготовка из 09Г2С полезна для сварных элементов с требованием по ударной вязкости. Инструментальные марки выбирают для оснастки, штамповых элементов, режущих деталей.
Нагрузки
Квадрат кованый обычно используют там, где требуется запас под высокую нагрузку: сжатие, изгиб, смятие, удар, кручение, циклы. Нагрузочная способность определяется стороной сечения, длиной пролёта, маркой, термообработкой, направлением волокна, наличием отверстий, пазов, резких переходов.
При изгибе важны момент сопротивления сечения, длина опоры, концентраторы напряжений. При смятии решает площадь контакта. При ударе важна ударная вязкость, чистота стали, отсутствие внутренних дефектов. При кручении квадратное сечение менее рационально, чем круг, но часто выбирается из-за плоских граней, удобной установки, меньшего объёма последующей фрезеровки.
Для тяжёлой детали опасны внутренние дефекты: усадочная рыхлость, трещины, флокены, неметаллические включения. Поэтому для ответственных заготовок назначают УЗК, контроль макроструктуры, механические испытания образцов.
Применение
Кованый квадрат применяют как заготовку под:
- штамповые блоки;
- прессовую оснастку;
- тяжёлые упоры;
- направляющие;
- опорные вставки;
- крупные проставки;
- силовые элементы машин;
- детали после фрезеровки;
- ремонтные заготовки большого сечения.
В кузнечно-прессовом оборудовании такой профиль служит базой под детали, которые воспринимают удар, давление, локальное смятие. В машиностроении из него получают опоры, корпуса малых массивных узлов, направляющие, крепёжные блоки. В ремонтной практике квадрат удобен как универсальная массивная заготовка: можно отрезать участок, вывести плоскости, просверлить, нарезать резьбу, получить нестандартную деталь.
Обработка
Резка кованого квадрата выполняется ленточнопильным станком, газовой резкой, плазмой, отрезным оборудованием. Для крупных сечений важно учитывать нагрев зоны реза, припуск под зачистку, риск трещин у высокоуглеродистых сталей. После газовой резки кромку часто фрезеруют.
Мехобработка начинается со снятия окалины. Окалина твёрдая, абразивная, быстро портит инструмент. Для фрезеровки назначают припуск. Сверление крупных заготовок требует жёсткой установки, правильной подачи, охлаждения. После закалки обработка усложняется, поэтому основную черновую геометрию чаще получают до термообработки.
Сварка зависит от стали. Низкоуглеродистые марки свариваются проще. Ст45, 40Х требуют подогрева, контроля охлаждения, последующего отпуска при ответственных узлах. Для легированных марок режим задаёт технолог.
Контроль качества
При приёмке проверяют:
- сторону квадрата;
- длину заготовки;
- припуск;
- кривизну;
- скручивание;
- состояние поверхности;
- трещины, закаты, расслоения;
- следы пережога;
- маркировку;
- паспорт плавки;
- термообработку.
Для ответственных заготовок добавляют УЗК, контроль твёрдости, испытание на растяжение, ударную вязкость, макрошлиф. Для кованого профиля важна не только наружная форма, но также внутренняя плотность. Внешне ровная чернина может скрывать внутренний дефект, поэтому крупное сечение без контроля рискованно для силовой детали.
Отличие от горячекатаного квадрата
Горячекатаный квадрат дешевле, быстрее доступен на складе, достаточен для большинства обычных конструкций. Кованый вариант выбирают при крупном сечении, повышенной ответственности, необходимости проработанной структуры, большом припуске под мехобработку. Он дороже, тяжелее, требует контроля, но лучше подходит для массивных деталей.
FAQ
Почему кованый квадрат относится к чернине
Потому что это стальная заготовка без защитного слоя, без декоративной отделки, с окалиной после нагрева. Перед окраской, сваркой, мехобработкой поверхность очищают.
Какие размеры применяют чаще
По ГОСТ 1133-71 сортамент кованой круглой, квадратной стали охватывает сечения от 40 до 200 мм включительно. Для более крупных заготовок обычно работают по ТУ либо отдельному согласованию.
Какие температуры важны при ковке
Старт ковки для многих конструкционных сталей находится примерно в зоне 1150–1250 °C. Завершение деформации часто ведут не ниже 850–900 °C. Дальше назначают нормализацию, отжиг, закалку, отпуск по марке стали.
Какие нагрузки выдерживает заготовка
Ответ зависит от стороны, марки, термообработки, направления волокна, длины детали, отверстий, пазов. Для правильного подбора считают изгиб, смятие, удар, кручение, усталость. Для крупной силовой детали желательно назначать контроль внутренних дефектов.
Что чаще всего становится причиной брака
Основные риски — недогрев, перегрев, крупное зерно, внутренние трещины, флокены, недостаточный припуск, неверная термообработка, слабая очистка окалины, отсутствие УЗК для ответственной детали.