
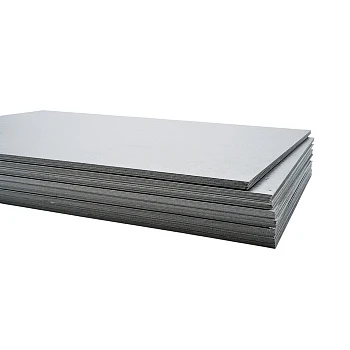
Лист холоднокатаный
Лист холоднокатаный — плоский стальной прокат, получаемый деформацией горячекатаной травлёной полосы при температуре ниже порога рекристаллизации. Такая технология позволяет получить более точную толщину, ровную поверхность, стабильную геометрию, меньшую шероховатость по сравнению с обычным горячекатаным металлом. Материал применяют в корпусах, кожухах, штампованных деталях, приборостроении, вентиляционных системах, машиностроении, производстве мебели, автомобилестроении.
Холоднокатаный лист выбирают там, где важны внешний вид поверхности, точность размера, способность к гибке, вытяжке, штамповке. Для тяжёлых сварных металлоконструкций чаще рационален горячекатаный прокат, но для тонкостенных деталей, панелей, коробов, обечаек, технологических кожухов холодная прокатка даёт заметное преимущество по качеству заготовки.
Расчёт массы холоднокатаного листа
Общая теоретическая масса: 24,53 кг
Основные особенности
При холодной деформации металл проходит между валками без предварительного нагрева до температур горячей прокатки. Толщина уменьшается, поверхность становится ровнее, зерно вытягивается в направлении прокатки, возрастает наклёп. Вместе с ростом прочности снижается пластичность, поэтому после значительной степени обжатия применяют рекристаллизационный отжиг.
Для низкоуглеродистых сталей такой отжиг обычно проводят примерно при 650–750 °C. После нагрева структура восстанавливается, внутренние напряжения уменьшаются, материал снова становится пригодным к глубокой вытяжке, гибке, штамповке. Финальная операция может включать дрессировку — небольшое обжатие, которое улучшает плоскостность, уменьшает риск полос текучести, помогает получить стабильную поверхность.
Стандарты
Размеры холоднокатаного листового проката задают по ГОСТ 19904. Документ распространяется на плоскую холоднокатаную продукцию, устанавливает толщину, ширину, длину, предельные отклонения, требования к геометрии. Для тонколистовой стали общего назначения применяют ГОСТ 16523. Низкоуглеродистый прокат для холодной штамповки может поставляться по ГОСТ 9045.
В спецификации желательно указывать не только толщину, но также марку стали, ширину, длину либо рулонное исполнение, точность изготовления, качество поверхности, состояние поставки. Для серийной штамповки дополнительно важны категория вытяжки, направление прокатки, требования к плоскостности.
Размеры
Холоднокатаный лист выпускается в широком диапазоне толщин. В массовом обороте чаще встречаются тонкие позиции от 0,4 до 3 мм. Более толстые форматы также производятся, но применяются реже, поскольку на большой толщине преимущества холодной прокатки по сравнению с горячей становятся менее существенными.
| Толщина, мм | Типичные задачи | Особенность |
|---|---|---|
| 0,35–0,50 | кожухи, вентиляция, лёгкие корпуса | малая масса, высокая чувствительность к короблению |
| 0,60–0,80 | панели, короба, облицовочные детали | хорошо подходит под гибку |
| 1,00–1,20 | корпуса оборудования, штампованные элементы | универсальный диапазон |
| 1,50–2,00 | усиленные панели, обечайки, кронштейны | выше жёсткость |
| 2,50–3,00 | монтажные детали, основания, элементы машин | требуется большее усилие при гибке |
| 4,00–5,00 | специальные заготовки | применяется по техническому заданию |
Ширина, длина зависят от стандарта, возможностей прокатного стана, линии продольной либо поперечной резки. Поставка возможна листами, рулонами, лентой, штрипсом после дополнительного раскроя. Для автоматизированного производства рулон часто удобнее: снижается количество ручных операций, упрощается подача материала в прессовую либо профилегибочную линию.
Марки стали
Наиболее распространённая группа — низкоуглеродистые стали с хорошей пластичностью. Для изделий общего назначения используют 08кп, 08пс, 08, 10, 20. Для глубокой вытяжки применяют специальные низкоуглеродистые марки, включая 08Ю. Конкретный выбор зависит от степени деформации, требований к поверхности, сварке, прочности готовой детали.
Сталь 08 хорошо подходит для штамповки, гибки, изготовления корпусов. Марки 10 либо 20 дают несколько больший запас прочности, но при сложной глубокой вытяжке технологичность необходимо проверять. Для конструкционных деталей могут применяться другие марки по отдельным стандартам либо техническим условиям.
Химический состав непосредственно влияет на поведение при формовании. Углерод повышает прочность, но при увеличении содержания снижает пластичность. Марганец улучшает прочностные свойства, участвует в раскислении. Кремний также влияет на раскисление, структуру. Сера, фосфор ограничиваются, поскольку их избыток ухудшает пластичность, повышает риск дефектов при деформации.
Производство
Исходным материалом служит горячекатаная полоса. После прокатки на ней остаётся окалина, поэтому перед холодным обжатием поверхность очищают травлением. Кислотная обработка удаляет оксидный слой, затем полосу промывают, сушат, подают на прокатный стан.
Далее металл несколько раз проходит через валки. С каждым проходом толщина уменьшается. При этом возрастает твёрдость, сопротивление деформации, накопленные внутренние напряжения. Если требуется высокая пластичность, после прокатки выполняют отжиг. Затем возможна дрессировка, правка, обрезка кромок, нанесение технологического масла, контроль поверхности.
Качество холоднокатаного листа во многом зависит от чистоты исходной полосы, состояния валков, режима обжатия. Дефект на поверхности валка способен повторяться на большой длине рулона. Поэтому для продукции под окраску, штамповку, видимые панели качество поверхности задают отдельно.
Свойства
Основное преимущество — точная геометрия. Малый разброс толщины помогает при штамповке, сварке тонкостенных корпусов, сборке панелей. Ровная поверхность требует меньшей подготовки перед окраской. Отсутствие грубой окалины облегчает лазерную резку, гибку, нанесение защитно-декоративных покрытий.
После холодной деформации прочность может возрастать за счёт наклёпа. Одновременно пластичность уменьшается. Отжиг меняет баланс свойств: металл становится мягче, лучше переносит вытяжку. Поэтому два листа одинаковой марки, толщины могут вести себя по-разному, если они поставлены в разном состоянии.
Расчёт массы
Теоретическую массу определяют по объёму стальной основы:
m = t × B × L × ρ
где t — толщина в метрах, B — ширина, L — длина, ρ ≈ 7850 кг/м³.
Для одного квадратного метра удобно использовать зависимость:
m₁ ≈ 7,85 × t
где t задаётся в миллиметрах.
| Толщина, мм | Масса 1 м², кг |
| 0,5 | ≈3,93 |
| 0,7 | ≈5,50 |
| 0,8 | ≈6,28 |
| 1,0 | ≈7,85 |
| 1,2 | ≈9,42 |
| 1,5 | ≈11,78 |
| 2,0 | ≈15,70 |
| 2,5 | ≈19,63 |
| 3,0 | ≈23,55 |
Расчёт является теоретическим. Фактическая масса зависит от допуска по толщине, ширине, длине. При крупной партии для логистики используют данные документа качества либо фактическое взвешивание.
Гибка
Холоднокатаный материал хорошо подходит для листогибочных операций. Ровная поверхность, стабильная толщина помогают прогнозировать угол после пружинения. Радиус выбирают с учётом толщины, марки, состояния поставки, направления прокатки.
При гибке поперёк направления волокон риск трещин обычно ниже, чем при неблагоприятной ориентации линии сгиба. Для малых радиусов, высоких степеней деформации целесообразно выполнять пробную гибку. Слишком острый инструмент способен оставить вмятину, риску, локально истончить металл.
Штамповка
Одно из главных назначений холоднокатаного листа — холодная штамповка. Из него получают панели, крышки, корпуса, чашеобразные детали, элементы автомобильных кузовов, технологические оболочки. Чем сложнее вытяжка, тем выше требования к пластичности, равномерности свойств, качеству поверхности.
При глубокой вытяжке металл одновременно растягивается по нескольким направлениям. Недостаточная пластичность приводит к разрыву. Неправильная смазка вызывает задиры. Неравномерное усилие прижима даёт складки. Поэтому для сложной детали марку основы, категорию вытяжки, толщину, зазор инструмента подбирают как единую технологическую систему.
Резка
Для раскроя применяют гильотину, лазер, плазму, координатную пробивку, механические ножницы. Лазер особенно эффективен на тонком металле: рез получается точным, узким, подходит для деталей сложной формы. Гильотина рациональна при прямолинейном раскрое большой серии.
После резки важно учитывать заусенец. В корпусной детали он мешает сборке, может повредить покрытие, создать травмоопасную кромку. Для деталей под окраску либо декоративное применение кромки снимают механически.
Сварка
Низкоуглеродистый холоднокатаный лист хорошо сваривается контактной, дуговой, полуавтоматической сваркой. Главная сложность связана с небольшой толщиной: избыток тепла приводит к прожогу, короблению, волнистости панели.
Для тонких корпусов часто используют точечную контактную сварку, короткие швы, прихватки с распределением по длине. При полуавтоматической сварке уменьшают тепловложение, фиксируют деталь в кондукторе. После операции геометрию проверяют до окраски.
Защита от коррозии
Холоднокатаная сталь без покрытия не является коррозионно-стойкой. Чистая ровная поверхность при контакте с влагой может быстро покрываться ржавчиной, поэтому при хранении используют технологическое масло, сухие складские условия. Готовые изделия окрашивают, грунтуют, оцинковывают, наносят порошковое либо другое защитное покрытие.
Перед окраской поверхность обезжиривают, удаляют очаги коррозии, остатки технологических составов. Хорошая подготовка особенно важна для корпусных деталей: даже небольшое загрязнение способно вызвать дефект лакокрасочного слоя.
Применение
В машиностроении холоднокатаный лист используют для корпусов станков, шкафов, кожухов, кронштейнов, панелей. В автомобилестроении он служит сырьём для штампованных кузовных элементов. В вентиляции востребован при изготовлении воздуховодов, коробов, фасонных частей. В производстве мебели применяется в шкафах, стеллажах, перегородках, металлических панелях.
Строительный сектор использует материал в доборных элементах, внутренних панелях, лёгких каркасных деталях. В электротехнической отрасли из него изготавливают шкафы, щиты, корпуса оборудования. В бытовой технике холоднокатаная сталь применяется в наружных панелях, внутренних деталях, элементах, которые затем окрашиваются либо получают декоративное покрытие.
Контроль качества
При входном контроле сначала сверяют маркировку, марку стали, толщину, ширину, длину, номер партии. Затем оценивают плоскостность, состояние поверхности, кромки, отсутствие глубоких царапин, вмятин, следов коррозии. Для материала под глубокую штамповку дополнительно важны механические свойства, способность к вытяжке, стабильность характеристик по партии.
Рулон проверяют также на телескопичность, повреждение кромок, вмятины от транспортировки. Для автоматической линии такие дефекты особенно критичны: повреждённая кромка может нарушить подачу, испортить инструмент, вызвать остановку оборудования.
Хранение
Холоднокатаный лист лучше хранить в сухом закрытом помещении. Резкие перепады температуры создают конденсат, поэтому холодный металл не следует сразу распаковывать в тёплом влажном цехе. На поверхности может появиться влага, затем очаговая коррозия.
Пачки размещают на ровных подкладках, защищают от воды, загрязнений. Рулоны устанавливают согласно требованиям к упаковке, не допускают повреждения кромок. Если поверхность покрыта технологическим маслом, его удаляют непосредственно перед окраской либо другой операцией, где масло мешает адгезии.
Как выбрать холоднокатаный лист
Для простого корпуса обычно важны толщина, плоскостность, хорошая свариваемость, поверхность под окраску. Для гибки на прессе дополнительно оценивают пластичность, направление прокатки, минимальный радиус. Для глубокой штамповки выбирают подходящую категорию вытяжки. Для декоративной панели повышают требования к качеству лицевой стороны.
Если деталь будет эксплуатироваться во влажной среде, нужно сразу определить способ антикоррозионной защиты. Когда необходима готовая металлическая защита без последующей окраски, рациональнее рассмотреть оцинкованный вариант. Для тяжёлого сварного основания, где чистота поверхности вторична, экономически выгоднее может оказаться горячекатаный металл.
Отличие от горячекатаного листа
Горячекатаный прокат получают при высокой температуре, поэтому его поверхность имеет окалину, допуски обычно шире. Он хорошо подходит для несущих конструкций, толстых заготовок, сварных оснований, деталей под механическую обработку.
Холодная прокатка даёт более точную толщину, лучшую плоскостность, чистую поверхность. Такой материал удобнее для тонких корпусов, гибки, штамповки, лазерного раскроя. Выбор между двумя вариантами должен определяться технологией готового изделия, а не только разницей в стоимости.
Типичные ошибки
Распространённая ошибка — выбирать материал только по толщине, не уточняя марку либо состояние поставки. Для простой панели это может остаться незаметным, но при глубокой вытяжке результатом станет разрыв заготовки. Вторая проблема — хранение без защиты от конденсата. Третья — попытка получить слишком малый радиус гиба без проверки пластичности.
Также нежелательно применять холоднокатаный лист без покрытия во влажной эксплуатации. Хорошая поверхность не означает коррозионную стойкость. Если готовая деталь будет работать на улице, нужно заранее предусмотреть оцинковку, грунтование, окраску либо другую систему защиты.
FAQ
Чем холоднокатаный лист отличается от горячекатаного
Основное отличие заключается в способе деформации. Холодная прокатка проходит без нагрева металла до температур горячего формования. В результате получают более точную толщину, ровную поверхность, лучшую пригодность к гибке, штамповке.
Какие марки применяют чаще всего
Для изделий общего назначения распространены 08кп, 08пс, 08, 10, 20. Для сложной вытяжки применяют специальные низкоуглеродистые стали, включая 08Ю. Конкретная марка определяется технологией изготовления детали.
Какой стандарт применяется
Размеры холоднокатаного листового проката задаются ГОСТ 19904. Для тонколистовой продукции общего назначения применяется ГОСТ 16523, для низкоуглеродистого материала под холодную штамповку — ГОСТ 9045.
Можно ли сваривать такой лист
Да. Низкоуглеродистые марки хорошо свариваются. Для тонкой стали важно ограничивать тепловложение, чтобы избежать прожога, сильного коробления.
Нужна ли защита от ржавчины
Да. Обычная холоднокатаная сталь не обладает самостоятельной коррозионной стойкостью. После изготовления деталь обычно грунтуют, окрашивают, оцинковывают либо защищают другим способом.
Когда лучше выбрать оцинкованный вариант
Он рационален, если изделие будет работать на улице, во влажном помещении, при регулярном конденсате. Если поверхность всё равно будет проходить полноценную окраску, можно использовать обычную холоднокатаную основу при корректной подготовке.