
Плита стальная
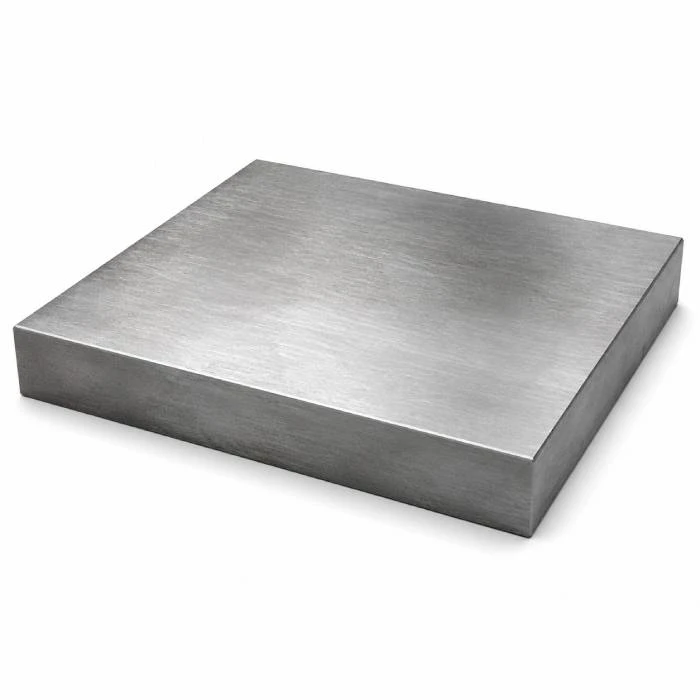
Плита стальная — толстолистовой горячекатаный прокат, который применяют как силовую заготовку, основание под мехобработку, опорный элемент, корпусную деталь, плиту пресса, станину, фланцевую заготовку, закладную часть. На практике к этой категории относят листы значительной толщины, хотя в нормативной документации чаще используется термин «толстолистовой прокат».
Для горячекатаной продукции действует ГОСТ 19903-2015. Стандарт охватывает листы шириной от 500 мм, толщиной от 0,4 до 160 мм. Для толстолистовой нелегированной стали обыкновенного качества действует ГОСТ 14637-2024; его диапазон — 4–160 мм, ширина — от 500 мм.
Стальная плита отличается от тонкого листа прежде всего назначением. Заготовка толщиной 30, 50 либо 100 мм обычно работает как массивная несущая деталь или проходит фрезерование, расточку, сверление. Поэтому при выборе важны не только размеры. Учитывают марку, состояние поставки, свариваемость, твёрдость, ударную вязкость, припуск на обработку, плоскостность, требования к ультразвуковому контролю.
Расчёт массы стальной плиты
Общая теоретическая масса: 1059,75 кг
Размеры стальной плиты
ГОСТ 19903-2015 устанавливает сортамент горячекатаного листа до 160 мм. ГОСТ 14637-2024 распространяется именно на толстолистовой прокат толщиной 4–160 мм. Для более массивных заготовок применяют отдельные технические условия, заводские спецификации либо поковки.
В промышленном заказе часто используют толщины:
10, 12, 16, 20, 25, 30, 36, 40, 45, 50, 60, 70, 80, 90, 100, 120, 140, 150, 160 мм.
Выбор определяется не названием позиции, а расчётным сечением либо размером готовой детали после обработки.
Например, если после фрезерования требуется деталь толщиной 48 мм, покупать заготовку точно 48 мм обычно нецелесообразно. Нужен припуск на очистку поверхности, устранение прокатных отклонений, получение параллельных плоскостей. Конкретный припуск задаёт технолог.
Масса
Для большинства углеродистых, низколегированных конструкционных сталей в расчётах используют плотность около 7850 кг/м³.
Масса одного квадратного метра определяется по формуле:
m = 7,85 × t
где t — толщина в миллиметрах.
| Толщина, мм | Масса 1 м², кг |
|---|---|
| 10 | 78,5 |
| 20 | 157 |
| 30 | 235,5 |
| 40 | 314 |
| 50 | 392,5 |
| 60 | 471 |
| 80 | 628 |
| 100 | 785 |
| 120 | 942 |
| 150 | 1177,5 |
| 160 | 1256 |
Плита размером 2000 × 6000 × 50 мм имеет теоретический объём 0,6 м³. При плотности 7850 кг/м³ расчётная масса составит около 4710 кг.
Для погрузки, выбора траверсы, грузоподъёмности крана такой расчёт выполняют до начала работ.
Марки стали
Стальную плиту подбирают по назначению. Ст3сп подходит для сварных рам, оснований, опорных деталей. 09Г2С применяют в конструкциях с более высокими требованиями к прочности, сварке, работе при пониженной температуре. Сталь 45 выбирают под механическую обработку, валы большого диаметра, корпуса, плиты станочного оборудования, детали после термообработки.
Легированная 40Х нужна для нагруженных машинных деталей, где после закалки с отпуском требуется более высокая прочность. 10ХСНД применяют в наружных сварных конструкциях, где важны прочность, стойкость к атмосферному воздействию. Для коррозионной среды используют 08Х18Н10, 12Х18Н10Т, 10Х17Н13М2Т либо другие нержавеющие марки.
| Марка | Группа | Практическое применение |
|---|---|---|
| Ст3сп | углеродистая | рамы, основания, сварные плиты |
| Ст3пс | углеродистая | общие металлоконструкции |
| 20 | качественная углеродистая | корпусные детали, заготовки под обработку |
| 35 | качественная углеродистая | детали средней нагрузки |
| 45 | качественная углеродистая | оси, корпуса, плиты, машинные детали |
| 09Г2С | низколегированная | сварные конструкции, наружная эксплуатация |
| 10ХСНД | низколегированная | мостовые, наружные конструкционные элементы |
| 40Х | легированная | детали после закалки, отпуска |
| 30ХГСА | легированная | высоконагруженные элементы |
| 12Х18Н10Т | нержавеющая | химическое оборудование, ёмкости, корпуса |
ГОСТ 1577-2022 распространяется на толстолистовой прокат из качественных конструкционных нелегированных, легированных сталей. Для конструкционной легированной продукции также действует ГОСТ 4543-2016.
Ст3сп
Ст3сп — один из наиболее распространённых вариантов для массивных сварных деталей. Марка относится к углеродистой стали обыкновенного качества. Обозначение «сп» означает спокойную степень раскисления.
Такую заготовку применяют под сварные основания станков, опорные рамы, плиты перекрытия технологических каналов, закладные элементы, кронштейны большого сечения. Материал хорошо режется плазмой, кислородом, ленточной пилой. Сварка не требует режимов, характерных для высокоуглеродистых марок.
ГОСТ 14637-2024 предусматривает толстолистовую продукцию из марок Ст2, Ст3, Ст4, Ст5, Ст6 с соответствующими индексами степени раскисления.
Сталь 09Г2С
09Г2С относится к низколегированным конструкционным сталям повышенной прочности. Цифра 09 указывает на содержание углерода около 0,09 %, буква Г — на марганец, цифра 2 — на его содержание порядка 2 %, С обозначает кремний.
Эту марку применяют для сварных металлоконструкций, опор, рам, резервуарных элементов, мостовых узлов, деталей наружного оборудования. Одно из практических преимуществ — сочетание свариваемости, прочности, способности работать при низкой температуре.
На 19 августа 2026 года действует ГОСТ 19281-2014. Новый ГОСТ 19281-2025 уже принят, однако его ввод в действие назначен на 1 декабря 2026 года.
Сталь 45
Сталь 45 содержит примерно 0,45 % углерода, поэтому заметно отличается от Ст3 по поведению при обработке. Её применяют как заготовочный материал для деталей, которым нужны повышенная прочность, износостойкость, возможность последующей закалки.
Из толстой стали 45 получают плиты станочной оснастки, корпуса, опорные детали, фланцы, рычаги, крупные элементы механизма. После механической обработки возможны нормализация, закалка, отпуск.
ГОСТ 1050-2013 устанавливает требования к нелегированным конструкционным качественным сталям; нормы химического состава распространяются в том числе на листовой прокат.
Для сварных строительных рам сталь 45 обычно не выбирают без технологического обоснования. Повышенное содержание углерода увеличивает требования к подготовке соединения, подогреву, режиму охлаждения.
Сталь 40Х
40Х относится к легированным конструкционным сталям. Число 40 соответствует содержанию углерода примерно 0,40 %, буква Х обозначает хром. Марка используется после термической обработки.
Плиты 40Х заказывают под силовые детали машин, направляющие, корпуса, опорные элементы, детали прессового оборудования. После закалки с последующим отпуском получают более высокую твёрдость по сравнению с низкоуглеродистой основой.
ГОСТ 4543-2016 распространяется на металлопродукцию из конструкционной легированной стали, применяемую после термической обработки.
При выборе 40Х до закупки определяют конечную твёрдость, глубину обработки, припуск, маршрут термообработки. Покупка уже закалённой массивной заготовки может серьёзно усложнить сверление либо фрезерование.
Сталь 10ХСНД
10ХСНД относится к низколегированным конструкционным сталям. В обозначении отражено присутствие хрома, кремния, никеля, меди. Марку используют в сварных конструкциях повышенной ответственности, в том числе при наружной эксплуатации.
Из неё изготавливают элементы мостовых конструкций, опоры, сварные балки, детали, работающие в атмосферных условиях. 10ХСНД входит в группу сталей повышенной прочности, применяемых для сварных, болтовых либо клёпаных соединений.
Использование такой марки не отменяет проектирование антикоррозионной защиты. Режим покрытия выбирают по климату, категории среды, конструкции узла.
Плиты для оборудования под давлением
Для котлов, сосудов, трубопроводного оборудования применяют специализированный толстолистовой прокат. Здесь нельзя заменять марку обычной Ст3 только по совпадению толщины.
ГОСТ 5520-2017 распространяется на горячекатаные плиты толщиной 4–160 мм для котлов, сосудов, трубопроводов, оборудования ТЭС либо АЭС. Прокат может поставляться после термической, термомеханической обработки либо без дополнительной термообработки. Стандарт предусматривает применение материала при пониженных, повышенных температурах, а также около комнатной температуры.
Для такой продукции особенно важны документ качества, ударная вязкость, состояние поставки, результаты контроля, соответствие проекту.
Нержавеющая стальная плита
Для химического оборудования, пищевых производств, ёмкостей, теплообменных деталей применяют толстый нержавеющий прокат. Распространённые марки — 08Х18Н10, 12Х18Н10Т, 10Х17Н13М2Т.
12Х18Н10Т относится к аустенитной коррозионно-стойкой группе. Присутствие хрома, никеля, титана позволяет использовать марку там, где обычная углеродистая сталь быстро корродирует.
ГОСТ 5632-2014 охватывает нержавеющие коррозионно-стойкие, жаростойкие, жаропрочные марки.
При заказе нержавеющей плиты нужно отдельно указывать состояние поверхности, термообработку, требования к межкристаллитной коррозии, если они предусмотрены проектом.
Производство
Толстолистовой прокат получают из сляба. Заготовку нагревают примерно до 1100–1250 °C, затем обжимают на толстолистовом стане до требуемого размера. После прокатки металл охлаждают по заданному режиму.
Для отдельных марок применяется нормализация. Для более высоких классов прочности используют контролируемую прокатку либо термомеханическую обработку. Легированные заготовки могут проходить закалку с отпуском.
После охлаждения карта поступает на правку, обрезку кромок, контроль размеров. Для ответственной продукции применяют ультразвуковой контроль внутренних несплошностей.
Плоскостность
Для детали под фрезерование важно не путать прокатную плоскостность с точностью готовой машинной детали. Горячекатаная плита может иметь допустимое стандартом отклонение. Поэтому поверхность под базирование обычно фрезеруют.
Если требуется плита толщиной 50,00 мм с малым допуском, обычная горячекатаная карта такого результата после поставки не обеспечивает. Заготовку берут толще, затем обрабатывают две противоположные стороны.
То же относится к параллельности. Прокат предназначен прежде всего для дальнейшего изготовления, а не для использования вместо готовой шлифованной плиты.
Припуск на мехобработку
Припуск задают технологическим чертежом. Его величина зависит от толщины, плоскостности исходной карты, способа резки, требуемой точности.
Для детали размером 500 × 500 × 40 мм заготовка может иметь увеличенные габариты по ширине, длине, толщине. После фрезерования удаляется прокатная поверхность, окалина, термически затронутая зона после резки.
Универсального припуска в миллиметрах нет. Для заготовки 20 мм либо 150 мм он будет различаться.
Резка
Плиты из Ст3, 09Г2С удобно раскраивать газокислородным способом. Технология подходит для значительных толщин, прямолинейных деталей, крупных контуров.
Плазма обеспечивает более высокую скорость, меньшую ширину реза. Лазер чаще используют на умеренных толщинах, когда нужна высокая геометрическая точность. Гидроабразив применяют там, где нежелательно тепловое влияние.
Сталь 45, 40Х после термической резки требует большего внимания к кромке. Локальный нагрев способен изменить структуру металла. Если край входит в точную либо нагруженную зону детали, его обрабатывают механически.
Сверление, фрезерование, расточка
Ст3сп, 20 легко обрабатываются обычным твердосплавным инструментом при корректных режимах. Сталь 45 требует более жёсткой системы станок–приспособление–инструмент. У закалённой 40Х сложность возрастает ещё сильнее.
При глубоком сверлении массивной плиты нужно обеспечить отвод стружки, подачу СОЖ, точное базирование. Для отверстия большого диаметра рационально предварительное сверление, расточка либо фрезерование.
При обработке листа толщиной 100–160 мм большое значение имеет внутренняя однородность. Несплошность, обнаруженная после удаления значительного объёма металла, может привести к браку уже дорогой детали. Поэтому для ответственной мехобработки заранее задают ультразвуковой контроль.
Сварка
Ст3сп, 09Г2С относятся к распространённым материалам для сварных конструкций. Подготовка кромки зависит от толщины. У массивной заготовки используют разделку, многопроходный шов, контроль межслойной температуры.
Для стали 45 либо 40Х режим строже. Высокое содержание углерода, легирующих элементов повышает вероятность образования закалочных структур около шва. Может потребоваться предварительный подогрев, медленное охлаждение, последующая термообработка.
Поэтому марку под сварную станину нельзя выбирать только по прочности. Иногда Ст3сп либо 09Г2С технологически рациональнее 45.
Термообработка
Для Ст3 термообработка готовой плиты применяется ограниченно. Для стали 45 возможна нормализация примерно при 840–860 °C, закалка с последующим отпуском. Точный режим зависит от размера детали, требуемой твёрдости.
40Х обычно используют после улучшения — закалки с высоким отпуском. Такая схема позволяет сочетать прочность с вязкостью.
При обработке массивных плит особенно важна равномерность нагрева. Между поверхностью, сердцевиной толстого сечения возникает температурный перепад. Режим назначают технологически, а не переносят с небольшой детали.
Коррозионная защита
Ст3сп, 09Г2С, 45, 40Х относятся к сталям, которые требуют защиты при эксплуатации во влажной атмосфере. Поверхность очищают дробеструйно либо абразивно, затем наносят грунт, лакокрасочную систему.
Для наружных опорных плит важны также торцы, отверстия, зоны сварки. Именно там покрытие часто повреждается при монтаже.
Если конструкция постоянно контактирует с агрессивной средой, применение обычной углеродистой основы с окраской может оказаться менее рациональным, чем нержавеющая марка.
Как выбрать плиту стальную под задачу
Для сварного основания оборудования разумной отправной точкой служит Ст3сп. При эксплуатации на холоде либо при повышенной конструкционной нагрузке рассматривают 09Г2С. Для детали под токарную, фрезерную обработку с последующей закалкой подходит 45. Для более нагруженного элемента после улучшения применяют 40Х.
Для атмосферных конструкций повышенной ответственности используют 10ХСНД. Для сосуда под давлением выбирают металл по ГОСТ 5520-2017. Для химической среды рассматривают 12Х18Н10Т, 10Х17Н13М2Т либо другую нержавеющую основу согласно составу среды.
В заявке нужно указывать конкретные данные: марку, толщину, ширину, длину, стандарт, состояние поставки, наличие термообработки, требования к УЗК, раскрою, припуску. Формулировки «стальная плита 50 мм» недостаточно, если материал идёт в ответственный узел.
Контроль при получении
Сначала сверяют маркировку партии, марку стали, толщину, формат. Затем проверяют поверхность, кромки, плоскостность.
Для деталей под глубокую мехобработку полезен ультразвуковой контроль. Он позволяет выявить расслоения либо внутренние несплошности до начала дорогостоящего фрезерования.
При поставке легированной стали 40Х либо качественной 45 важно исключить ошибку по марке. При необходимости химический состав подтверждают спектральным анализом.
Типичные ошибки
Первая ошибка — считать любую толстую карту одинаковой заготовкой. Ст3сп, 09Г2С, 45, 40Х отличаются по сварке, прочности, термообработке.
Вторая — заказывать точную конечную толщину без припуска на фрезерование. Третья — не проводить УЗК перед глубокой мехобработкой. Четвёртая — выбирать сталь 45 либо 40Х для сварной конструкции без расчёта технологии соединения.
Ещё одна ошибка — ориентироваться только на массу. Плита 100 мм весит около 785 кг/м². Такой материал требует заранее рассчитанной схемы погрузки, перемещения, установки.
FAQ
Чем стальная плита отличается от обычного листа
В коммерческой практике плитой называют толстолистовую массивную заготовку. В ГОСТ чаще применяется термин «толстолистовой прокат». Для горячекатаных листов ГОСТ 19903-2015 устанавливает диапазон до 160 мм.
Какая марка подходит для сварного основания
Для обычных оснований часто применяют Ст3сп. При более высокой нагрузке, низкой рабочей температуре рассматривают 09Г2С.
Какую сталь выбрать под фрезерование
Для простой детали подходит Ст3сп либо 20. Если после обработки требуется повышенная прочность, используют 45. Для детали после закалки с отпуском рассматривают 40Х.
Сколько весит плита толщиной 50 мм
Один квадратный метр углеродистой стали толщиной 50 мм весит примерно 392,5 кг. Карта 2 × 6 м имеет теоретическую массу около 4710 кг.
Сколько весит плита 100 мм
При площади 1 м² масса составляет около 785 кг. Заготовка 2 × 6 м будет весить примерно 9420 кг.
До какой толщины действует ГОСТ 14637-2024
Стандарт распространяется на горячекатаный толстолистовой прокат толщиной 4–160 мм, шириной от 500 мм.
Какой ГОСТ применяется для 09Г2С
На момент написания действует ГОСТ 19281-2014. ГОСТ 19281-2025 уже принят, но вводится с 1 декабря 2026 года.
Нужен ли УЗК
Для простой опорной детали он требуется не всегда. Для массивной заготовки под глубокое фрезерование, ответственной детали, корпуса высокого нагружения ультразвуковой контроль целесообразно задавать до начала механической обработки.
Можно ли сваривать сталь 45
Сварка возможна, но технология сложнее, чем для Ст3сп либо 09Г2С. Нужно учитывать повышенное содержание углерода, риск образования твёрдых зон около шва, требования к подогреву.
Что указать при заказе
Минимальный набор — марка стали, толщина, ширина, длина, ГОСТ. Для ответственной детали добавляют состояние поставки, термообработку, УЗК, требования к поверхности, раскрой, припуск под мехобработку.