
Шестигранник горячекатаный
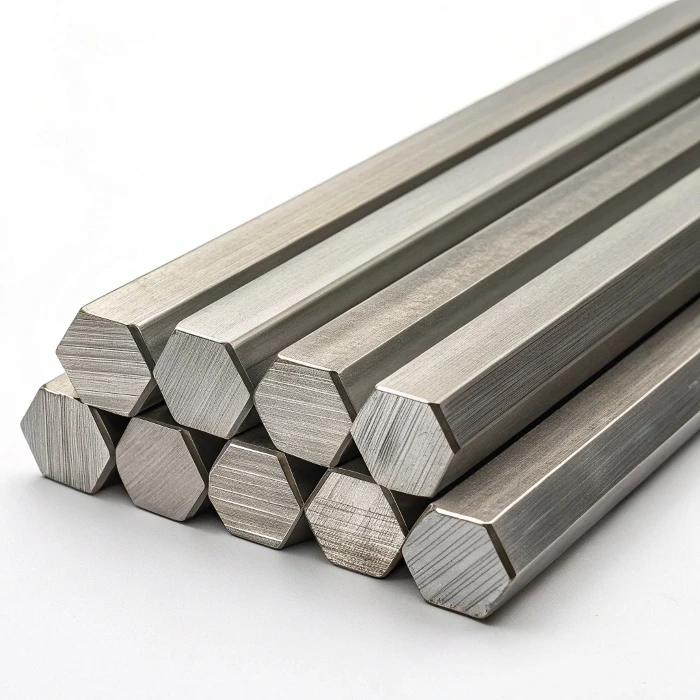
Данный сортовой металлопрокат представляет собой полнотелый пруток правильного шестиугольного сечения. Настоящий шестигранник производится методом термической пластической деформации литой заготовки. Такой горячекатаный профиль является фундаментальным сырьем современного тяжелого машиностроения. Исходный стальной блюм разогревается выше температуры рекристаллизации. Валки прокатного стана обжимают пластичную массу со всех сторон. Формируется плотная равноосная макроструктура металла. Горячекатаный производственный цикл эффективно заваривает внутренние газовые поры. Качественный стальной полуфабрикат обретает высочайшую ударную вязкость. Шестигранная форма сечения идеально подходит для захвата гаечными ключами, патронами токарных автоматов. Правильно откалиброванный шестигранник радикально снижает потери металла при стружечной обработке. Тяжелый стальной брусок превосходно сопротивляется скручивающим торсионным нагрузкам. Металлургические комбинаты отгружают этот прокат тысячами тонн ежедневно. Массивный горячекатаный прокат выдерживает миллионы циклов знакопеременных нагрузок. Настоящий стальной профиль является основой прецизионной механообработки. Надежный шестигранник допускается резать ленточными высокоскоростными пилами. Любой горячекатаный отрезок маркируется специальным заводским клеймом. Отгружаемый горячекатаный товар снабжается сертификатами технического соответствия.
Физико-химические основы термопластичной деформации
Технология выпуска сортового проката требует применения сверхмощных непрерывных прокатных станов. Первоначально блюм подается внутрь нагревательных методических печей. Температура достигает тысячи двухсот градусов Цельсия. Расплавленная фаза аустенита делает металл максимально податливым внешнему давлению. Проходя через калиброванные клети стана, раскаленный горячекатаный материал постепенно меняет круглое либо квадратное сечение на шестиугольное. Векторное распределение напряжений предотвращает появление продольных микротрещин. Остывающий шестигранник передается на специальные реечные холодильные установки. Качественный стальной массив приобретает направленную волокнистую структуру.
Кристаллизация макроструктуры
Медленный отвод тепла гарантирует равномерное формирование феррито-перлитной сетки. Деформированный стальной массив полностью избавляется от дендритной ликвации. Внутреннее строение становится мелкозернистым, предельно однородным. Качественный горячекатаный пруток лишен скрытых флокенов, усадочных рыхлот. Отсутствие внутренних пустот обеспечивает превосходную механическую выносливость деталей.
Нивелирование литейных дефектов
Колоссальное обжатие валками выравнивает химический состав по всему объему изделия. Проверенный шестигранник демонстрирует стабильные механические свойства от сердцевины до самой поверхности. Подобный стальной материал легко выдерживает экстремальные силовые режимы фрезерования. Заготовка сохраняет заданную геометрию при сильном нагреве режущим инструментом.
Нормативно-размерная база машиностроения
Геометрические параметры продукции строго регламентируются межгосударственным стандартом ГОСТ 2879-2006. Документ устанавливает жесткие предельные отклонения размеров вписанной окружности, длины, продольной кривизны. Выпускаемый горячекатаный профиль проходит обязательный лазерный измерительный контроль. Сертифицированный шестигранник сопровождается официальными паспортами качества заводов-изготовителей. Точный стальной пруток позволяет инженерам оптимизировать технологические карты токарной механообработки. Потребитель получает идеальный полуфабрикат.
Квалитеты точности прокатки
Отраслевые нормативы разделяют металлопрокат на классы точности. Литера В обозначает обычную точность, литера Б указывает на повышенную точность изготовления. Ровный горячекатаный полуфабрикат минимизирует радиальное биение заготовки внутри высокооборотистого шпинделя станка. Индустриальный шестигранник экономит ресурс твердосплавных пластин токарного оборудования.
Детализированная размерная сетка
Ниже приведена подробная справочная таблица габаритов продукции. Тяжелый стальной брусок отгружается отрезками мерной, кратной мерной, немерной длины. Тонкий шестигранник сечением менее двадцати миллиметров допускается поставлять свернутым в компактные мотки. Продукция упаковывается прочными металлическими лентами.
Таблица 1. Расширенная спецификация размеров профиля согласно ГОСТ 2879-2006
| Размер под ключ (мм) | Площадь сечения (см2) | Теоретическая масса 1 м (кг) | Предельное отклонение (мм) | Кривизна на 1 пог. м |
| 8 | 0.554 | 0.435 | +0.3 / -0.5 | 4 мм |
| 9 | 0.701 | 0.551 | +0.3 / -0.5 | 4 мм |
| 10 | 0.866 | 0.680 | +0.3 / -0.5 | 4 мм |
| 11 | 1.048 | 0.823 | +0.4 / -0.5 | 4 мм |
| 12 | 1.247 | 0.979 | +0.4 / -0.5 | 4 мм |
| 13 | 1.464 | 1.149 | +0.4 / -0.5 | 4 мм |
| 14 | 1.697 | 1.332 | +0.4 / -0.5 | 4 мм |
| 15 | 1.949 | 1.530 | +0.4 / -0.5 | 4 мм |
| 16 | 2.217 | 1.740 | +0.4 / -0.5 | 4 мм |
| 17 | 2.503 | 1.965 | +0.4 / -0.5 | 4 мм |
| 18 | 2.806 | 2.203 | +0.5 / -0.7 | 4 мм |
| 19 | 3.126 | 2.454 | +0.5 / -0.7 | 4 мм |
| 20 | 3.464 | 2.719 | +0.5 / -0.7 | 4 мм |
| 21 | 3.820 | 2.999 | +0.5 / -0.7 | 4 мм |
| 22 | 4.192 | 3.290 | +0.5 / -0.7 | 4 мм |
| 24 | 4.988 | 3.916 | +0.5 / -0.7 | 4 мм |
| 25 | 5.413 | 4.249 | +0.5 / -0.7 | 4 мм |
| 27 | 6.313 | 4.956 | +0.5 / -0.7 | 4 мм |
| 28 | 6.790 | 5.330 | +0.6 / -0.9 | 5 мм |
| 30 | 7.794 | 6.118 | +0.6 / -0.9 | 5 мм |
| 32 | 8.868 | 6.961 | +0.6 / -0.9 | 5 мм |
| 34 | 10.01 | 7.859 | +0.6 / -0.9 | 5 мм |
| 36 | 11.22 | 8.810 | +0.6 / -0.9 | 5 мм |
| 38 | 12.50 | 9.816 | +0.6 / -0.9 | 5 мм |
| 40 | 13.86 | 10.88 | +0.6 / -0.9 | 5 мм |
Марочный состав базовых сплавов
Физико-механические характеристики полуфабриката напрямую зависят от химической формулы исходного сырья. Металлурги выплавляют горячекатаный металлопрокат из углеродистых, инструментальных, высоколегированных композиций. Выбранный стальной сплав определяет будущую эксплуатационную выносливость вытачиваемого механизма. Надежный шестигранник обязан строго соответствовать заявленным показателям предела текучести, твердости. Спектральные лаборатории непрерывно проверяют процентное содержание углерода, хрома, никеля, молибдена. Химический анализ подтверждает высокое качество плавки.
Углеродистые базовые композиции
Массовое производство крепежных метизов задействует недорогие конструкционные марки 20, 35, 45. Настоящий горячекатаный материал легко поддается холодной штамповке, горячей высадке, накатке резьбы. Автоматный стальной сплав А12 содержит повышенную долю серы ради формирования ломкой стружки при точении. Оптимальный шестигранник ускоряет темпы работы конвейерных производственных линий.
Легирование тяжелонагруженных профилей
Создание ответственных деталей требует применения сложных хромоникелевых формул 40Х, 30ХГСА. Легированный шестигранник обладает превосходной прокаливаемостью всего внутреннего объема тела. Термически улучшенный стальной стержень успешно противостоит абразивному износу, усталостному растрескиванию. Жаропрочный горячекатаный пруток сохраняет твердость при нагреве до сотен градусов.
Эксплуатационные пределы метизного сырья
Граненое сечение выступает фундаментом конструирования силовых агрегатов, сложных гидравлических систем, автомобильных трансмиссий. Универсальный горячекатаный пруток служит главной заготовкой современных метизных цехов. Гладкий шестигранник минимизирует припуски фрезерования, экономя дорогостоящее машинное время работы ЧПУ-станков. Прочный стальной крепеж надежно фиксирует критически важные узлы мостовых пролетов, роторов турбин тепловых электростанций. Оборонная промышленность потребляет данный металлопрокат колоссальными объемами.
Механообработка резанием
Токарно-револьверные автоматы требуют использования абсолютно ровных длинномерных прутков. Идеальный горячекатаный стержень беспрепятственно проходит через податливые цанги станкового оборудования. Точная геометрия предотвращает внезапную поломку дорогостоящих твердосплавных резцов, высокоресурсных сверл, машинных метчиков.
Перечень сфер индустриального использования:
-
Производство метрического резьбового машиностроительного крепежа.
-
Вытачивание компонентов гидравлической запорной трубопроводной арматуры.
-
Штамповка прецизионных деталей топливных насосов высокого давления.
-
Создание прочных направляющих скольжения крупногабаритных металлорежущих станков.
-
Выпуск шлифованных штоков силовых пневматических цилиндров.
Штамповка высокопрочного крепежа
Холодная либо горячая высадка позволяет получать болты, гайки, резьбовые шпильки огромными многотысячными партиями. Деформируемый шестигранник мгновенно принимает необходимую форму под колоссальными ударами промышленных чеканочных прессов. Готовый стальной крепеж всегда проходит обязательную гальваническую процедуру цинкования ради эффективной защиты от атмосферной влажной коррозии. Металлоизделия приобретают красивый блестящий внешний вид.
Инженерный FAQ
Целевое назначение проката
Для чего используют данный граненый профиль? Основной задачей является серийный выпуск надежных крепежных элементов, сложных ответственных деталей быстрого вращения. Материал совершенно незаменим при конструировании тяжелых коробок передач, планетарных редукторов, грузовых карданных валов. Плотная металлическая структура уверенно выдерживает колоссальные скручивающие моменты там, где стандартный круглый пруток мгновенно ломается. Граненая форма позволяет ремонтникам использовать обычные рожковые гаечные ключи при полевой сборке механизмов. Качественный шестигранник служит долгими десятилетиями, противостоя колоссальным физическим перегрузкам.
Габаритные рамки поставок
Каких размеров бывает металлопрофиль? Действующие государственные нормативы регламентируют массовый выпуск изделий с диаметром вписанной окружности от 8 до 100 миллиметров. Стандартная длина отрезков варьируется от двух до шести полных метров. Машиностроительные предприятия заказывают профили строго определенных заказных размеров. Точная геометрия минимизирует лишнюю токарную обточку деталей.
Востребованные марки сырья
Какие сплавы применяются заводами? Выбор металла целиком зависит от проектных прочностных требований машиностроительного рабочего чертежа. Массовый бытовой крепеж штампуется из углеродистых недорогих марок 20, 35. Высоконагруженные приводные оси вытачиваются из легированных хромистых составов 40Х. Детали высокоскоростных автоматических станков производятся из сернистых легкообрабатываемых сплавов А12.