
Труба бесшовная
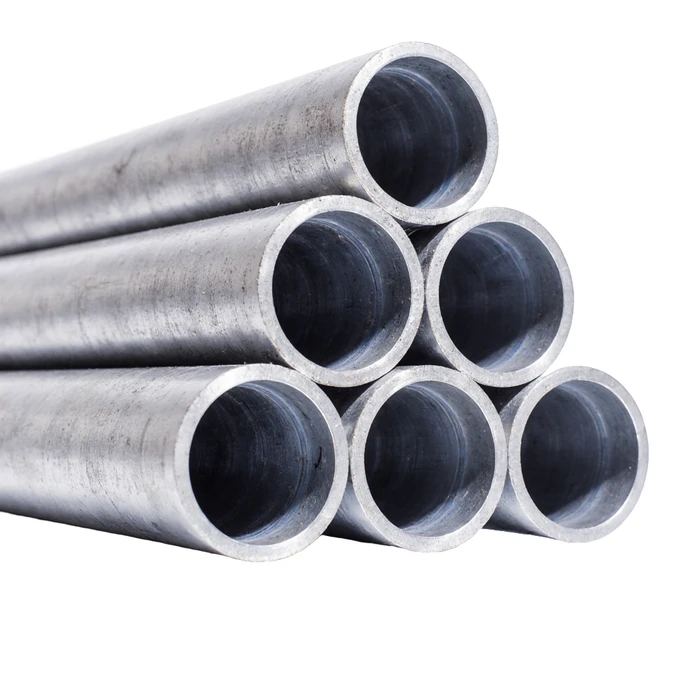
Труба бесшовная — круглый трубный прокат без продольного либо спирального сварного соединения. Полость формируют из цельной стальной заготовки посредством прошивки, прокатки, последующей калибровки. Такая технология востребована при выпуске деталей машин, трубопроводов, гидравлических узлов, котельного оборудования, втулок, цилиндров, роликов, элементов энергетических установок.
Для правильного заказа недостаточно указать наружный диаметр. Труба 108×4 мм, 108×10 мм, 108×20 мм имеет одинаковый наружный размер, но различается внутренним проходом, массой погонного метра, запасом металла под расточку, поведением под нагрузкой. Дополнительно задают марку стали, способ деформации, длину, состояние поставки, требования к механическим свойствам, контролю сплошности, отделке концов.
На 19 августа 2026 года для горячедеформированного сортамента действует новый ГОСТ 8732-2025, введённый 1 марта 2026 года взамен ГОСТ 8732-78. Технические условия устанавливает ГОСТ 8731-2025, также действующий с 1 марта 2026 года.
Расчёт массы бесшовной трубы
Общая теоретическая масса: 123,07 кг
Виды бесшовной трубы
Основное разделение связано с температурой деформации.
| Исполнение | Основные стандарты | Характерные размеры | Назначение |
|---|---|---|---|
| Горячедеформированное | ГОСТ 8732-2025, ГОСТ 8731-2025 | 57×3,5; 89×5; 108×6; 159×8; 219×10 мм | трубопроводы, машиностроение, заготовки |
| Холоднодеформированное | ГОСТ 8734-75, ГОСТ 8733-74 | 10×1; 18×2; 25×3; 38×3; 57×4 мм | гидравлика, приборные узлы, точные детали |
| Горячедеформированное нержавеющее | ГОСТ 9940-81 | 57×4; 76×5; 108×6 мм | химические среды, технологические системы |
| Холоднодеформированное нержавеющее | ГОСТ 9941-2022 | 12×1; 18×2; 32×3; 57×3 мм | пищевое, химическое, приборное оборудование |
| Толстостенная заготовка | стандарт либо ТУ по назначению | 108×20; 159×30; 219×40 мм | втулки, цилиндры, ролики, корпуса |
ГОСТ 8734-75 сохраняет статус действующего документа для сортамента холоднодеформированной продукции. Технические требования к холоднодеформированным, теплодеформированным изделиям общего назначения из углеродистой, легированной стали устанавливает действующий ГОСТ 8733-74.
Горячедеформированная бесшовная труба
Горячедеформированный прокат получают из сплошной круглой заготовки. Металл нагревают до температуры, при которой он приобретает достаточную пластичность. Затем выполняют прошивку с получением полой гильзы. Следующие проходы формируют наружный размер, стенку, требуемую длину.
ГОСТ 8732-2025 устанавливает сортамент круглых горячедеформированных изделий по наружному диаметру, внутреннему диаметру, стенке, длине, предельным отклонениям. ГОСТ 8731-2025 задаёт требования к маркам стали, механическим свойствам, макроструктуре, поверхности, сплошности, отделке концов, маркировке, приёмке, испытаниям.
Горячая технология рациональна для средних, крупных диаметров, массивной стенки. Распространённые позиции промышленного сортамента — 57×3,5, 76×4, 89×5, 108×4, 108×6, 133×6, 159×6, 219×8, 273×10, 325×12 мм.
Холоднодеформированная бесшовная труба
Холодная деформация применяется там, где требуется более точная геометрия либо малый наружный размер. Исходной заготовкой служит полая трубная заготовка, которую прокатывают либо протягивают при температуре значительно ниже режима горячего формования.
После деформации металл получает наклёп: прочность возрастает, пластичность снижается. Для восстановления требуемых свойств применяют термическую обработку согласно марке, категории поставки.
ГОСТ 8734-75 устанавливает сортамент холоднодеформированной продукции. ГОСТ 8733-74 распространяется на холоднодеформированные, теплодеформированные бесшовные трубы общего назначения из углеродистой либо легированной стали. Оба документа сохраняют действующий статус.
Типичные позиции: 8×1, 10×1, 12×1,5, 16×2, 18×2, 20×2, 25×3, 32×3, 38×3, 42×3, 45×3,5, 57×4 мм.
Такое исполнение востребовано для гидравлических трубок, точных втулок, приборных элементов, машиностроительных заготовок. Меньшие отклонения по геометрии позволяют сократить объём последующей обработки.
Отличие бесшовной трубы от электросварной
Электросварную продукцию получают из листа либо рулонной полосы. Заготовку формуют в цилиндр, затем кромки соединяют сваркой. В результате появляется продольный либо спиральный шов.
У бесшовной трубы сварного соединения по длине нет. Стенка формируется из цельной заготовки. Это свойство особенно важно для деталей, которые после поставки подвергают глубокой расточке, наружной обточке, локальной механической обработке.
При этом отсутствие шва не означает автоматического превосходства во всех конструкциях. Для стойки, ограждения, обычной рамы электросварной вариант часто полностью соответствует расчёту. Бесшовное исполнение выбирают там, где этого требует проект, стандарт на оборудование, рабочая среда либо технология изготовления детали.
Марки стали
Для бесшовного трубного проката применяют углеродистые, низколегированные, легированные, коррозионно-стойкие марки.
| Марка | Основная особенность | Характерные задачи |
|---|---|---|
| 10 | низкое содержание углерода, высокая пластичность | трубки, детали после формования |
| 20 | хорошая обрабатываемость, свариваемость | трубопроводы, втулки, корпуса |
| 35 | повышенная прочность | машинные детали |
| 45 | около 0,45 % углерода | втулки, ролики, массивные заготовки |
| 09Г2С | низколегированная конструкционная сталь | наружные системы, холодный климат |
| 40Х | хромистая конструкционная | нагруженные детали после термообработки |
| 30ХГСА | легированная высокопрочная | силовые детали машин |
| 15ХМ | хромомолибденовая теплоустойчивая | энергетическое оборудование |
| 12Х1МФ | хромомолибденованадиевая | горячие трубопроводы, котельные узлы |
| 12Х18Н10Т | аустенитная нержавеющая | химическое, пищевое оборудование |
| 10Х17Н13М2Т | хромоникельмолибденовая | более агрессивные среды |
Марка 20 — один из распространённых вариантов общего машиностроительного назначения. Она подходит для трубных деталей, которые режут, сверлят, растачивают, сваривают.
Сталь 45 выбирают, когда требуется более высокая твёрдость после термообработки. Для обычного сварного трубопровода такая марка применяется значительно реже, поскольку повышенное содержание углерода усложняет получение сварного соединения.
40Х рациональна для осей, роликов, втулок, цилиндрических деталей, работающих под механической нагрузкой. После закалки с отпуском получают сочетание прочности, твёрдости, вязкости.
Бесшовная труба 09Г2С
09Г2С относится к низколегированным конструкционным сталям. В обозначении «09» соответствует содержанию углерода порядка 0,09 %, «Г2» указывает на присутствие марганца примерно до уровня около 2 %, «С» — кремния.
Марку используют для наружных трубопроводов, элементов оборудования, строительных конструкций, деталей, работающих при отрицательной температуре. При закупке необходимо проверять не только запись 09Г2С, но также нормативный документ, категорию поставки, механические свойства конкретной партии.
Для изготовления втулки либо корпуса данная сталь может использоваться как альтернатива обычной стали 20, если проект требует повышенной прочности либо определённых низкотемпературных характеристик.
Бесшовная труба из стали 20
Сталь 20 содержит около 0,20 % углерода. Она хорошо подходит для общего машиностроения, изготовления цилиндрических деталей, трубопроводных элементов.
Распространённые размеры — 57×3,5, 76×4, 89×5, 108×6, 133×6, 159×8, 219×10 мм. Более толстые исполнения используют как полую заготовку.
Например, для втулки с наружным размером 100 мм, внутренним отверстием 60 мм выгоднее подобрать трубную заготовку с близкими параметрами, чем использовать круг Ø105 мм с последующим удалением большого объёма металла.
Бесшовная труба из стали 45
Сталь 45 востребована для деталей машин. После нормализации либо закалки с отпуском она позволяет получить более высокую твёрдость по сравнению со сталью 20.
Из толстостенных труб делают ролики, втулки, кольцевые детали, элементы прессового оборудования, корпуса. Важное преимущество формы заготовки — готовое центральное отверстие.
Например, трубная заготовка 159×30 мм имеет внутренний диаметр около 99 мм. Если требуется кольцевая деталь с наружным размером 150 мм, отверстием 105 мм, такая заготовка сокращает объём чернового точения.
До закупки нужно определить конечные размеры, припуск, состояние поставки, будущую термообработку. После закалки мехобработка становится значительно сложнее.
Бесшовная труба 40Х
40Х содержит примерно 0,4 % углерода, хром. Марку используют для нагруженных машинных деталей после термообработки.
Толстостенная труба 40Х подходит для втулок, валков, цилиндрических корпусов, силовых колец. Заготовка может проходить черновую токарную обработку, закалку с отпуском, чистовое шлифование.
При сварке 40Х требует более строгого режима, чем сталь 20 либо 09Г2С. Поэтому использовать её в обычном сварном трубопроводе без технической необходимости нерационально.
Толстостенная бесшовная труба
Толстостенным называют изделие с относительно большой стенкой по отношению к наружному диаметру. Например, 108×4 мм имеет внутренний диаметр около 100 мм, тогда как 108×20 мм — только около 68 мм.
Основная область такого проката — машиностроительные заготовки, гидравлические цилиндры, корпуса, втулки, кольца, ролики.
| Размер, мм | Внутренний диаметр, мм | Теоретическая масса, кг/м |
|---|---|---|
| 57×3,5 | 50 | 4,62 |
| 76×4 | 68 | 7,10 |
| 89×5 | 79 | 10,36 |
| 108×6 | 96 | 15,09 |
| 133×6 | 121 | 18,79 |
| 159×6 | 147 | 22,64 |
| 219×8 | 203 | 41,63 |
| 273×10 | 253 | 64,86 |
| 325×12 | 301 | 92,62 |
| 377×12 | 353 | 108,01 |
| 426×12 | 402 | 122,51 |
| 530×16 | 498 | 202,80 |
Внутренний диаметр в таблице получен по формуле d = D − 2S. Масса рассчитана для плотности стали 7850 кг/м³.
Тонкостенное исполнение
Тонкая стенка применяется в трубках, где важна малая масса, сравнительно большой внутренний проход, точная геометрия. Для таких задач особенно востребована холодная деформация.
Примеры: 10×1, 12×1, 16×1,5, 20×1,5, 25×2, 32×2 мм.
При гибке тонкая стенка склонна к овальности, образованию складок с внутренней стороны радиуса. Для точной пространственной детали применяют дорновый трубогиб. Внутренний дорн поддерживает форму сечения во время деформации.
Нержавеющая бесшовная труба
Для коррозионно-стойких горячедеформированных труб общего назначения продолжает действовать ГОСТ 9940-81. Холоднодеформированную продукцию из коррозионно-стойких высоколегированных сталей регулирует ГОСТ 9941-2022, введённый 1 августа 2023 года взамен ГОСТ 9941-81. В 2025 году к ГОСТ 9941-2022 опубликована поправка.
Распространённые марки — 08Х18Н10, 12Х18Н10Т, 10Х17Н13М2Т.
12Х18Н10Т применяют в химическом, пищевом, энергетическом оборудовании, технологических системах. Хром формирует пассивный слой, никель стабилизирует аустенитную структуру, титан связывает углерод, снижая склонность к межкристаллитной коррозии после определённых тепловых воздействий.
10Х17Н13М2Т содержит молибден, поэтому применяется в более агрессивных условиях по сравнению с обычными хромоникелевыми сталями. Выбор всё равно выполняют по фактическому составу среды, концентрации, температуре.
ГОСТ 9941-2022 прямо предусматривает требования к химическому составу, механическим свойствам, состоянию поставки, поверхности, сплошности, стойкости против межкристаллитной коррозии для соответствующих исполнений.
Расчёт массы
Для круглой углеродистой трубы удобно применять формулу:
m = 0,02466 × S × (D − S)
где:
m — масса одного погонного метра, кг;
D — наружный диаметр, мм;
S — стенка, мм.
Для 108×6 мм:
m = 0,02466 × 6 × (108 − 6) = 15,09 кг/м.
Труба длиной 12 м будет иметь теоретическую массу около 181,1 кг.
Для 219×8 мм масса составляет около 41,63 кг/м. Двенадцатиметровая заготовка — около 499,6 кг.
Для 325×12 мм получаем примерно 92,62 кг/м. Длина 12 м соответствует массе около 1111 кг.
Теоретический расчёт не заменяет фактическое взвешивание партии. Допуски по наружному размеру, стенке влияют на реальную массу.
Внутренний диаметр
Внутренний проход рассчитывают просто:
d = D − 2S
Для трубы 108×6 мм:
d = 108 − 12 = 96 мм.
Для 159×20 мм:
d = 159 − 40 = 119 мм.
Для 219×40 мм:
d = 219 − 80 = 139 мм.
Этот параметр особенно важен при подборе заготовки под расточку. Если готовой детали требуется отверстие Ø140 мм, изделие 219×40 мм уже не оставляет нормального припуска по внутреннему размеру. Нужна другая комбинация наружного диаметра со стенкой.
Выбор заготовки под мехобработку
Для токарной детали сначала определяют готовый наружный размер, отверстие, длину. Затем добавляют технологический припуск.
Предположим, нужно изготовить втулку:
наружный размер готовой детали — Ø150 мм;
отверстие — Ø105 мм;
длина — 120 мм.
Заготовка 159×25 мм имеет внутренний размер 109 мм, поэтому для отверстия Ø105 мм она уже слишком велика: добавить металл расточкой невозможно. Размер 159×30 мм даёт внутренний проход 99 мм. Он оставляет примерно 3 мм припуска на сторону по внутренней поверхности, 4,5 мм на сторону снаружи.
Для такой детали 159×30 мм технологически выглядит существенно рациональнее сплошного круга Ø160 мм.
Резка
Бесшовную продукцию режут ленточнопильным станком, дисковой пилой, плазмой, газокислородным способом.
Для заготовки под токарную обработку предпочтительна ленточная пила. Она создаёт ровный торец, небольшую зону теплового влияния, позволяет оставить контролируемый припуск.
Газокислородная резка подходит для массивных углеродистых труб, если чистота торца не критична. После неё поверхность зачищают либо обрабатывают на станке.
Плазма быстрее газовой технологии на многих толщинах, даёт сравнительно узкий рез. При работе с легированными марками режим выбирают с учётом возможного изменения структуры около кромки.
Токарная обработка
Сталь 20 обрабатывается сравнительно легко. Для серийной расточки применяют твердосплавные пластины, жёсткое закрепление, стабильную подачу СОЖ.
Сталь 45 требует более устойчивой режущей системы. 40Х после улучшения режется сложнее. Если требуется значительный съём металла, большую часть обработки выполняют до окончательной закалки.
У длинной тонкостенной детали возникает риск вибрации. Заготовку поддерживают люнетом. При обработке внутренней поверхности применяют расточную оправку достаточной жёсткости.
Термообработка
Сталь 20 часто используют без закалки либо после нормализации. Для стали 45 применяют нормализацию, закалку, отпуск в зависимости от требуемых свойств.
40Х часто подвергают улучшению — закалке с высоким отпуском. Конкретные температуры назначают по размеру сечения, техническим требованиям к детали, печному оборудованию.
Толстостенная труба нагревается неравномернее небольшой детали. Режим выдержки должен обеспечить прогрев сердцевины. Слишком быстрое охлаждение крупного сечения повышает внутренние напряжения.
Сварка
Бесшовная технология изготовления не исключает сварку при монтаже. Трубы соединяют между собой, приваривают фланцы, штуцеры, опоры.
Сталь 20 имеет хорошую свариваемость. 09Г2С также широко используется в сварных узлах. Для стали 45, 40Х требуется более строгая технология, поскольку риск закалочных структур около шва выше.
Для толстостенного стыка выполняют разделку кромок. Шов накладывают несколькими проходами. При ответственной работе контролируют корень, заполнение разделки, отсутствие непровара.
Нержавеющую 12Х18Н10Т сваривают подходящими присадочными материалами. После операции важно не загрязнить поверхность частицами обычной углеродистой стали, способными вызвать локальную коррозию.
Рабочее давление
По одному размеру нельзя корректно определить допустимое давление. Для 108×6 мм расчёт зависит от марки, фактической стенки, температуры, допуска, коэффициентов прочности, коррозионной прибавки, срока эксплуатации.
ГОСТ 8731-2025 включает требования к механическим, технологическим свойствам, сплошности, методам испытаний, но конкретный трубопровод рассчитывают по нормативу, относящемуся к соответствующему оборудованию.
Поэтому утверждение «108×6 выдерживает определённое количество атмосфер» без указания стали, температуры, категории трубопровода некорректно.
Контроль качества
Для продукции общего назначения проверяют наружный диаметр, стенку, длину, кривизну, поверхность, отделку концов. При повышенных требованиях применяют неразрушающий контроль сплошности.
ГОСТ 8731-2025 предусматривает контроль механических свойств, технологических характеристик, макроструктуры, качества поверхности, сплошности. Стандарт также регулирует приёмку, маркировку, упаковку, испытания.
Для заготовки под глубокую мехобработку сплошность особенно важна. Внутренний дефект может проявиться только после снятия нескольких миллиметров металла. Обнаружить его после длительной токарной обработки значительно дороже, чем проверить исходный материал.
Поверхность
Горячедеформированная труба имеет типичную прокатную поверхность. На ней допускается состояние, соответствующее нормативу поставки, но глубокая трещина, расслоение, дефект, выводящий размер за допуск, недопустим.
Холоднодеформированная продукция имеет более точную, чистую поверхность. Поэтому её выбирают для небольших деталей, гидравлических систем, приборных трубок.
Если наружная поверхность должна после обработки иметь точный размер, наличие прокатной окалины не является проблемой при достаточном припуске.
Коррозионная защита
Сталь 20, 45, 09Г2С, 40Х не относится к коррозионно-стойким маркам. При хранении либо эксплуатации во влажной среде поверхность ржавеет.
Для наружных конструкций применяют лакокрасочную защиту, металлизацию, заводскую изоляцию. Для трубопроводов подземной прокладки используют специализированные защитные системы по проекту.
Если среда воздействует изнутри, внешняя окраска вопрос не решает. Тогда выбирают коррозионно-стойкую марку, внутреннее покрытие либо предусматривают коррозионную прибавку расчётом.
Как выбрать бесшовную трубу
Для обычного трубопроводного либо машиностроительного узла часто применяют сталь 20. Для холодного климата, более высокой конструкционной нагрузки рассматривают 09Г2С.
Для втулки, ролика, корпуса после термообработки подходит 45. Для более нагруженной машинной детали используют 40Х.
Для небольшого точного диаметра, гидравлики, приборного узла рациональна холоднодеформированная продукция по ГОСТ 8734-75 / ГОСТ 8733-74.
Для химической либо пищевой среды выбирают нержавеющее исполнение. Горячедеформированную продукцию из коррозионно-стойких сталей выпускают по ГОСТ 9940-81, холоднодеформированную — по ГОСТ 9941-2022.
Для крупной заготовки под расточку обычно рациональна горячедеформированная толстостенная труба. Перед заказом сопоставляют внутренний проход с готовым отверстием, наружный размер с будущим диаметром, оставляют припуск.
Как правильно обозначить заказ
Запись «труба бесшовная 108» неполна.
Для современной горячедеформированной поставки корректнее сформировать позицию примерно так:
Труба 108×6 мм, сталь 20, бесшовная горячедеформированная, ГОСТ 8732-2025, технические требования по ГОСТ 8731-2025, длина согласно спецификации.
ГОСТ 8732-2025 определяет сортамент, ГОСТ 8731-2025 — технические условия. Оба стандарта введены 1 марта 2026 года. Старые ГОСТ 8732-78, ГОСТ 8731-74 заменены.
Для холоднодеформированного исполнения запись может выглядеть так:
Труба 38×3 мм, сталь 20, бесшовная холоднодеформированная, ГОСТ 8734-75, технические требования ГОСТ 8733-74.
Для нержавеющей:
Труба 57×3 мм, 12Х18Н10Т, бесшовная холоднодеформированная, ГОСТ 9941-2022.
Типичные ошибки
Первая ошибка — выбирать только наружный диаметр. Размер 159×6 мм даёт внутренний проход 147 мм, 159×30 мм — 99 мм. Это совершенно разные заготовки.
Вторая ошибка — путать горячедеформированное исполнение с холоднодеформированным. Первое рационально для крупного сортамента, массивных заготовок. Второе выбирают при повышенных требованиях к точности, небольших сечениях.
Третья ошибка — заказывать заготовку под расточку без проверки внутреннего прохода. Если отверстие исходной трубы уже больше конечного размера детали, исправить ситуацию мехобработкой невозможно.
Четвёртая ошибка — считать любую бесшовную трубу пригодной для заданного давления. Нужны марка стали, стенка, температура, норматив на конкретную систему.
Пятая ошибка — использовать старое обозначение ГОСТ 8732-78 для новой поставки, не учитывая обновление нормативной базы. С 1 марта 2026 года его заменил ГОСТ 8732-2025.
FAQ
Что означает бесшовная труба
Это трубный прокат без продольного либо спирального сварного соединения. Полость получают прошивкой цельной металлической заготовки с дальнейшей деформацией.
Какой ГОСТ действует на горячедеформированную бесшовную трубу
С 1 марта 2026 года сортамент устанавливает ГОСТ 8732-2025. Технические условия задаёт ГОСТ 8731-2025. Оба документа действуют.
Действует ли ГОСТ 8732-78
Нет. ГОСТ 8732-2025 введён взамен ГОСТ 8732-78. Официальная карточка Росстандарта указывает дату введения нового документа — 1 марта 2026 года.