Выполняем обязательства на 100%. Сроки, качество, документация — репутация важнее выгоды в моменте.
Мы работаем не только с коммерческими организациями, но и с государственным сектором, участвуем в реализации федеральных и региональных проектов — мы не просто продаём, а предлагаем комплексные решения, учитывающие специфику вашего бизнеса.
Расчёт детали по чертежу
Габариты детали
Для простой сплошной детали установите 100%. Для корпуса, кронштейна или сложной формы уменьшите значение с учётом отверстий, полостей, пазов и выборок.
Запас учитывает припуски, технологические базы, черновую обработку и возможное удаление материала.
Технологические требования
Исходная документация
Масса готовой партии: 118,38 кг
Предварительный технологический анализ
Предварительный маршрут изготовления
Что необходимо проверить
Изготовление деталей по чертежам
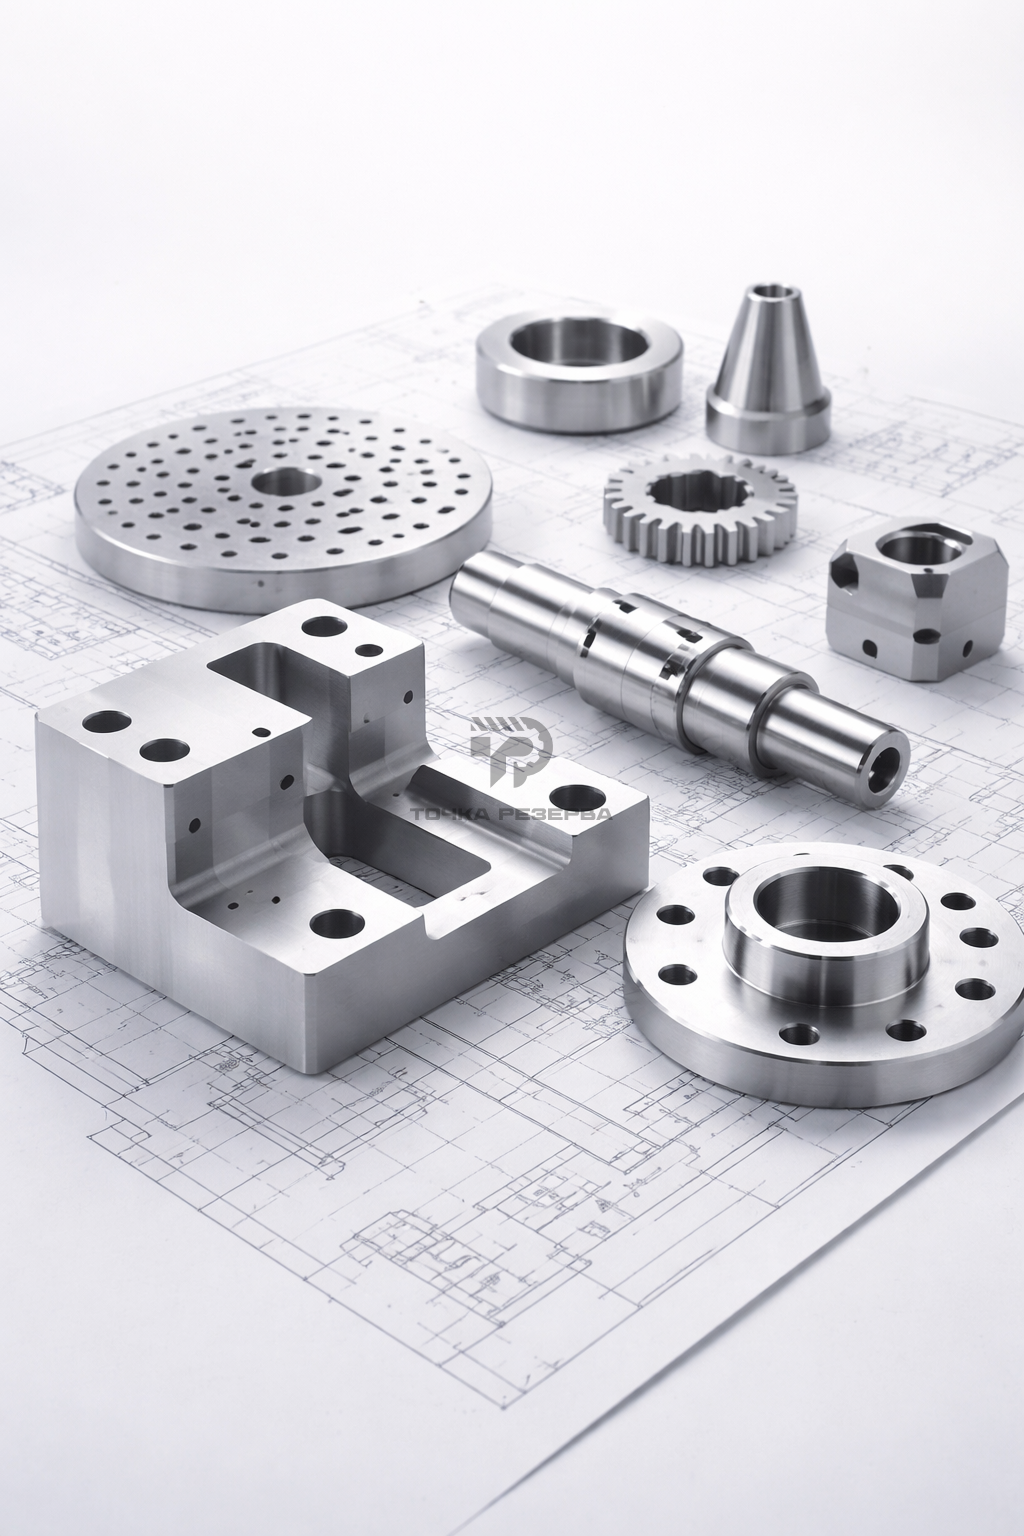
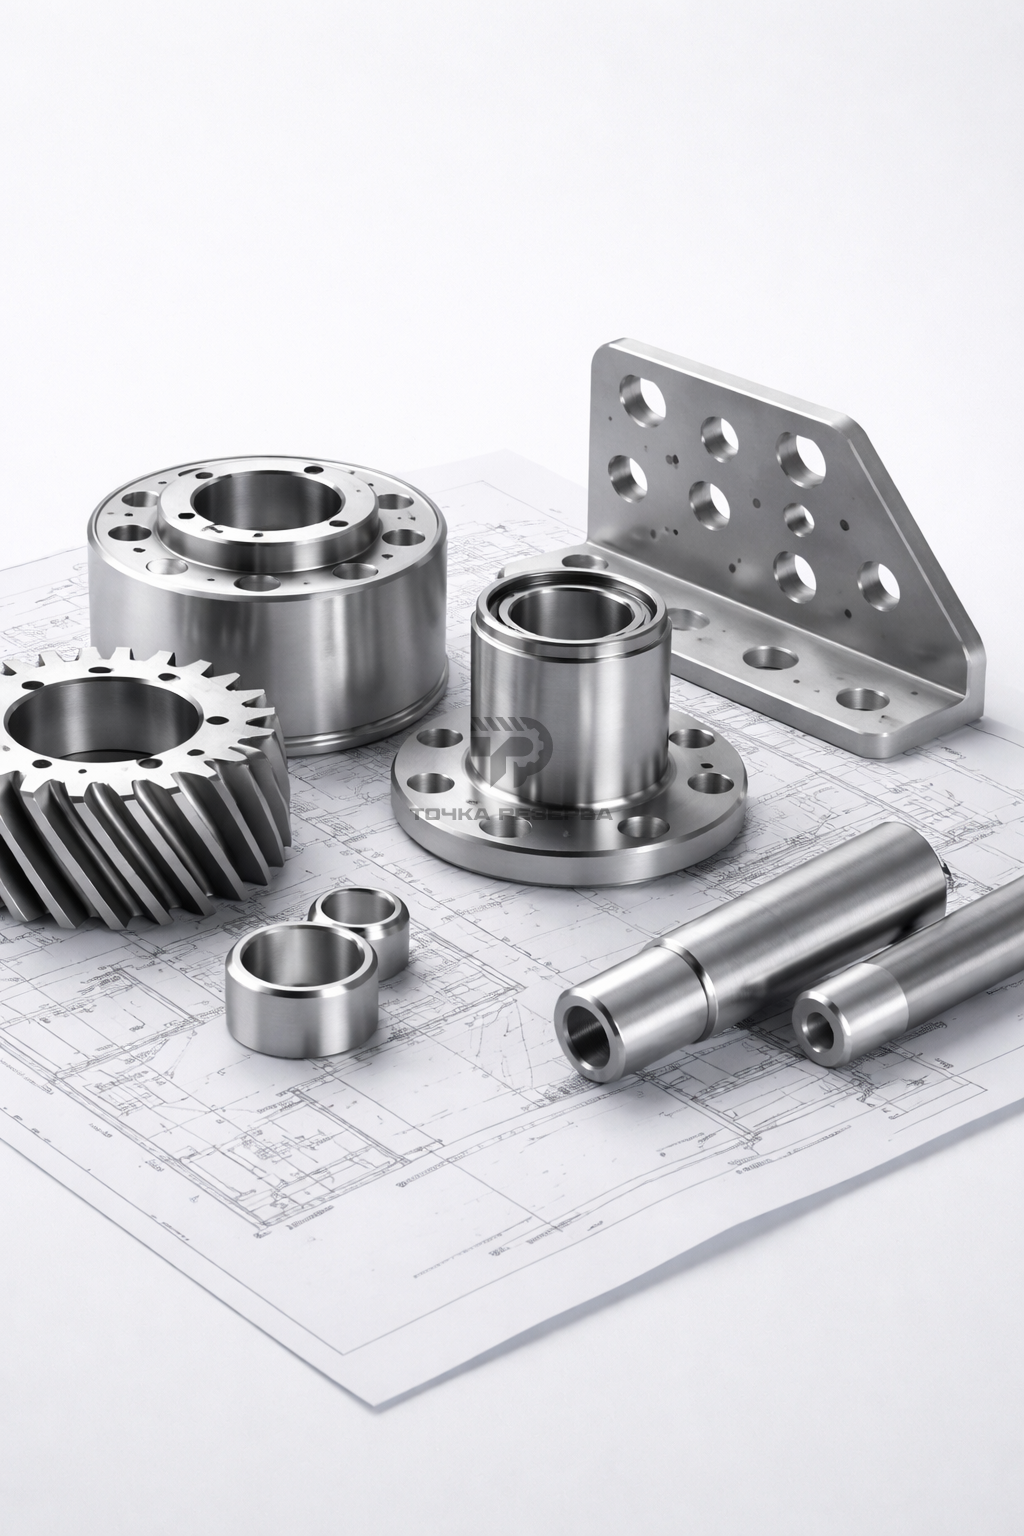
Изготовление деталей по чертежам — услуга производства металлических заготовок, элементов узлов, нестандартных компонентов по конструкторской документации заказчика. В отличие от товарной категории, здесь нет универсального размера, складского сортамента, единого описания формы. Каждый заказ оценивается по чертежу, 3D-модели, эскизу, ведомости, техническому заданию, материалу, допускам, количеству, маршруту обработки.
Такая услуга нужна, когда стандартный металлопрокат требуется превратить в готовую позицию с заданной геометрией. Заказчик передаёт документацию, после чего подбирается заготовка, рассчитывается масса, назначается способ раскроя, мехобработки, гибки, сварки, сверления, контроля. Главная цель — получить изделие, которое соответствует КД, подходит к месту установки, не требует лишней доработки на объекте.
Что входит в услугу
Работа начинается с изучения чертежа. Проверяются размеры, допуски, материал, толщина, отверстия, пазы, фаски, радиусы, резьбы, требования к шероховатости, покрытиям, термообработке, маркировке. Если документация неполная, уточняют критичные зоны: посадочные поверхности, сопрягаемые отверстия, базовые размеры, нагрузку, среду эксплуатации, допустимый припуск.
После проверки формируется технологический маршрут. Простая плоская позиция может пройти только резку, зачистку кромки, контроль размера. Более сложная заготовка требует гибки, сверления, фрезеровки, сварки, правки, покрытия. Для серийных партий дополнительно оценивают повторяемость, раскладку на листе, расход металла, устойчивость форм деталипосле термического воздействия.
Изготовление по чертежам может включать работу с листом, плитой, кругом, квадратом, полосой, трубой, швеллером, двутавром, уголком, нержавеющим, алюминиевым, медным, латунным прокатом. Конкретный материал выбирается по КД. Если в документации указана только марка без состояния поставки, технолог обязан проверить, подходит ли выбранная заготовка под резку, сварку, гибку, последующую эксплуатацию.
Входные данные
Для точного расчёта требуется чертёж детадив читаемом виде. Лучше всего подходит файл с размерами, допусками, сырью, количеством, обозначением поверхности, видом покрытия, требованиями к приёмке. Для сложной формы полезна 3D-модель в нейтральном формате. Если есть только эскиз, услугу можно рассчитать предварительно, но точность оценки будет ниже.
| Данные от заказчика | Зачем это нужно |
|---|---|
| Чертёж либо 3D-модель | понимание формы, размеров, посадочных зон |
| Марка металла детали | подбор заготовки, сварка, резка, ресурс |
| Количество деталей | выбор способа производства, раскладка партии |
| Допуски | определение точности операций |
| Требования к кромке | зачистка, фаска, отсутствие заусенца |
| Покрытие | подготовка поверхности, защита от коррозии |
| Назначение изделия | проверка нагрузки, среды, температуры |
| Срок применения | выбор материала, контроля, упаковки |
Чем точнее исходные данные, тем меньше риск переделки. Например, диаметр отверстия без допуска может быть достаточен для грубой пластины, но неприемлем для посадочного узла. Радиус гиба без указания направления прокатки может привести к трещине на наружной стороне. Марка стали без требований к ударной вязкости может не подойти для холодной эксплуатации.
Сырьё
Углеродистые марки применяют для обычных конструкций, закладных элементов, рам, пластин, накладок. Низколегированные стали выбирают при повышенной нагрузке, уличной эксплуатации, низкой температуре. Нержавеющие марки применяют там, где деталям нужна коррозионная стойкость, санитарная обработка, работа во влажной либо химически активной среде.
Алюминиевые сплавы выбирают при ограничении массы, хорошей обрабатываемости, стойкости к атмосферному воздействию. Медь, латунь применяют в токоведущих, теплопередающих, декоративно-технических позициях. Бронза используется там, где важны антифрикционные свойства, стойкость к износу, работа в узлах трения.
Материал влияет на весь маршрут. Сталь Ст3 легко сваривается, но требует защиты от коррозии. 09Г2С лучше подходит для морозостойких конструкций. Сталь 45 прочнее после термообработки, но сложнее в сварке. Нержавеющая сталь требует правильного инструмента, защиты поверхности от загрязнения частицами обычной стали. Алюминий чувствителен к перегреву при сварке, требует другой режим резки.
Методы производства
Плоские детали чаще получают лазерной, плазменной, газовой, гидроабразивной резкой. Лазер применяют для точного контура на малой, средней толщине. Плазма удобна на более массивных листах, когда нужна скорость. Газовая резка рациональна для толстого углеродистого металла. Гидроабразив подходит, когда нельзя перегревать кромку либо нужно сохранить структуру стали.
Гибка выполняется на листогибочном прессе. Подбираются матрица, пуансон, радиус, усилие, последовательность переходов. Для гибки важны толщина, прочность, направление прокатки, минимальный внутренний радиус. При слишком малом радиусе на наружной стороне возникает трещина. Для высокопрочных сталей радиус делают больше, а пружинение учитывают заранее.
Мехобработка применяется, когда нужны точные посадочные габариты детали, отверстия с допуском, пазы, фаски, плоскости. Фрезеровка, сверление, зенковка, нарезание резьбы, токарная обработка выбираются по форме изделия. Если заготовка проходит термическую резку, перед точной мехобработкой оставляют припуск на снятие зоны нагрева.
Сварочные операции назначаются для сборочных единиц. Технология зависит от марки, толщины, доступа к шву, требований к деформации. Для обычных углеродистых сталей маршрут проще. Для среднеуглеродистых, высокопрочных, нержавеющих материалов нужны специальные режимы, присадки, подогрев, контроль охлаждения.
Температуры процессов
При лазерной, плазменной, газовой резкепо четрежуметалл локально нагревается в зоне кромки. Эта зона может менять твёрдость, структуру, цвет побежалости, состояние покрытия. Для обычных конструкций достаточно зачистки. Для ответственных деталей требуется припуск либо другой способ раскроя.
Горячая гибка применяется редко, но возможна для толстых заготовок, сложных форм, материалов с низкой пластичностью. Нагрев подбирается по марке. Для конструкционных сталей операции с нагревом часто находятся в диапазоне, где металл становится пластичнее, но не теряет структуру из-за перегрева. Снятие напряжений после сварки либо тяжёлой мехобработки может выполняться примерно при 550–650 °C, если это предусмотрено технологией.
Термообработка назначается только по необходимости. Закалка, отпуск, нормализация, отжиг влияют на твёрдость, прочность, вязкость, обрабатываемость. Без требования в КД такие операции не добавляют автоматически, потому что они меняют свойства первичного продукта, геометрию, стоимость заказа.
Расчёт массы детали
Для изготовления деталей по чертежам масса нужна для выбора заготовки, оценки расхода металла, транспортировки, нагрузки на узел. Если есть 3D-модель, массу можно рассчитать по объёму модели, плотности изделия. Если работа идёт по плоской заготовке, используют формулу:
m = L × B × t × ρ × 10⁻⁹
где L, B, t указаны в мм, ρ — плотность в кг/м³. Для стали обычно принимают 7850 кг/м³, для алюминиевых сплавов около 2700 кг/м³, для меди около 8900 кг/м³, для латуни ориентировочно 8400–8700 кг/м³.
Для детали сложной формы массу считают после раскроя с учётом вырезов, отверстий, пазов. На стадии закупки также считают массу исходной заготовки, потому что отходы влияют на расход металла. В серийной партии раскладка на листе может заметно снизить отход, поэтому грамотная карта резки напрямую влияет на экономику заказа.
Точность, допуски, кромка
Не каждая операция даёт одинаковую точность. Лазерная резка точнее газовой на малой, средней толщине. Гидроабразив почти не даёт термического влияния, но может иметь свою особенность по скорости, стоимости. Сверление точнее прожига отверстий, особенно когда нужен крепёжный диаметр. Фрезеровка применяется для посадочных плоскостей, где обычная резка недостаточна.
Кромка после раскроя может требовать зачистки. Заусенцы мешают сборке, царапают сопрягаемые поверхности, ухудшают качество покрытия. Фаска нужна под сварку, безопасный монтаж, декоративное требование, снижение риска пореза. Если фаска критична, её указывают на чертеже с размером, углом, стороной снятия.
Допуски должны соответствовать назначению. Слишком жёсткий допуск удорожает работу. Слишком широкий допуск может сделать изделие непригодным. Поэтому в услуге важно отделять критичные размеры от справочных. Для посадочного отверстия нужен один уровень точности, для внешнего габарита монтажной пластины — другой.
Контроль качества
Контроль начинается ещё до запуска: технолог проверяет читаемость чертежа, противоречия размеров, качество металла, количество, требования к операциям. После резки измеряют габарит, отверстия, диагонали, состояние кромки. После гибки смотрят угол, радиус, размер между полками, отсутствие трещин. После сварки контролируют геометрию сборки, шов, деформацию, зачистку. После мехобработки проверяют посадочные размеры, резьбы, плоскости.
Для ответственных заказов применяют дополнительные методы: визуально-измерительный контроль, капиллярный метод, ультразвук, контроль твёрдости, проверка покрытия. Набор операций зависит от документации. Если КД не требует специального контроля, применяют стандартную приёмку по размерам, внешнему виду, соответствию материала.
Как оформить заказ
Заказ на изготовление деталей по чертежам лучше начинать с передачи комплекта документации. В запросе нужно указать количество, материал, толщину либо заготовку, нужную точность, вид обработки кромки, требования к покрытию, формат поставки. Если назначение изделия известно, его стоит описать кратко: это помогает технологу увидеть риски, предложить корректный способ производства, не менять конструкцию без согласования.
После оценки документации формируется маршрут, определяется расход металла, проверяется возможность производства, согласуются спорные места. Если чертёж содержит неполные размеры, технолог задаёт уточнения. Если материал указан редкий, подбирается доступная заготовка либо согласовывается аналог. Замена марки, толщины, покрытия, точности допускается только после подтверждения заказчика.
Типичные ошибки
Чаще всего проблемы возникают из-за неполного чертежа. Нет допуска, не указана марка, отсутствует толщина детали, не обозначена сторона фаски, неясно назначение отверстия. Вторая частая ситуация — требование высокой точности после термической резки без мехобработки. Третья — попытка согнуть толстую либо высокопрочную заготовку на малом радиусе. Также риск создаёт сварка материала, который требует подогрева либо специальной присадки.
Ещё одна ошибка — расчёт только по габариту без учёта отхода. Для единичной детали это может быть незаметно, но в партии раскладка влияет на расход металла. Если изделие должно иметь покрытие, важно заранее решить, когда выполнять резку, сварку, сверление. После покрытия любые новые отверстия, швы, торцы становятся зонами, где защиту нужно восстанавливать.
FAQ
Что нужно передать для расчёта
Нужен чертёж либо 3D-модель, марка, количество, требования к точности, покрытию, кромке. Если есть только эскиз детали, можно сделать предварительную оценку, но перед запуском потребуется уточнение размеров.
Можно ли изготовить деталь без чертежа
Можно начать с эскиза, образца либо описания, но для точного производства нужна конструкторская документация. Без неё сложно гарантировать повторяемость, посадочные размеры, совместимость с узлом.
Как считается масса детали
Для простой плоской заготовки используют длину, ширину, толщину, плотность материала. Для сложной формы массу считают по 3D-модели либо после построения карты раскроя с учётом вырезов.
Какие операции чаще всего применяются
Наиболее часто используются резка, гибка, сверление, зенковка, нарезание резьбы, фрезеровка, сварка, зачистка, нанесение покрытия. Точный набор зависит от чертежа.
Преимущества работы с нами:
- сотрудники нашей компании — профессиональные строители с опытом работы более 15 лет;
- выгодные расценки и система скидок;
- реализовали более 350 проектов по установке оборудования;
- детально изучаем категорию помещения с целью повышения безопасности проложенных коммуникаций;
- выполняем всю работу в кратчайшие сроки;
- учитываем каждую мелочь, которая может повлиять на итоговый результат.
Мы всегда заботимся о наших клиентах. Для заказа услуги на сайте заполните специальную форму. Специалист свяжется с вами и подробно проконсультирует по всем вопросам.